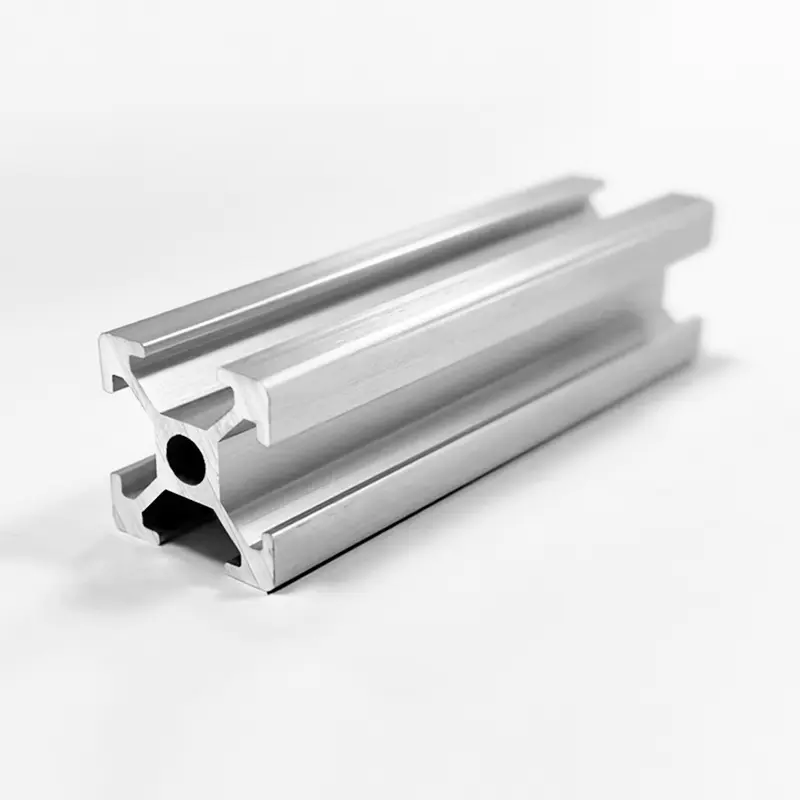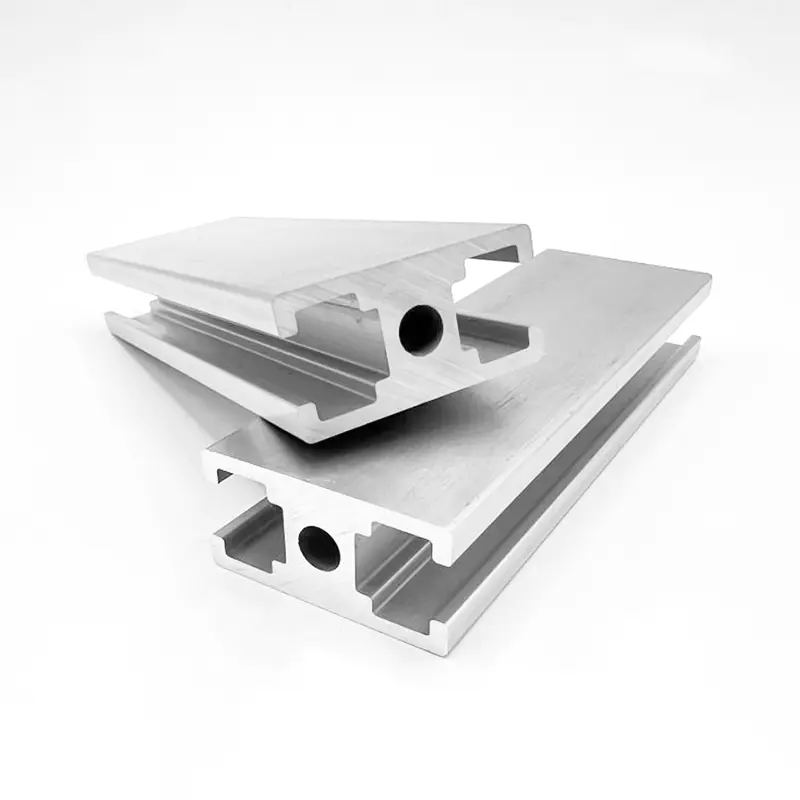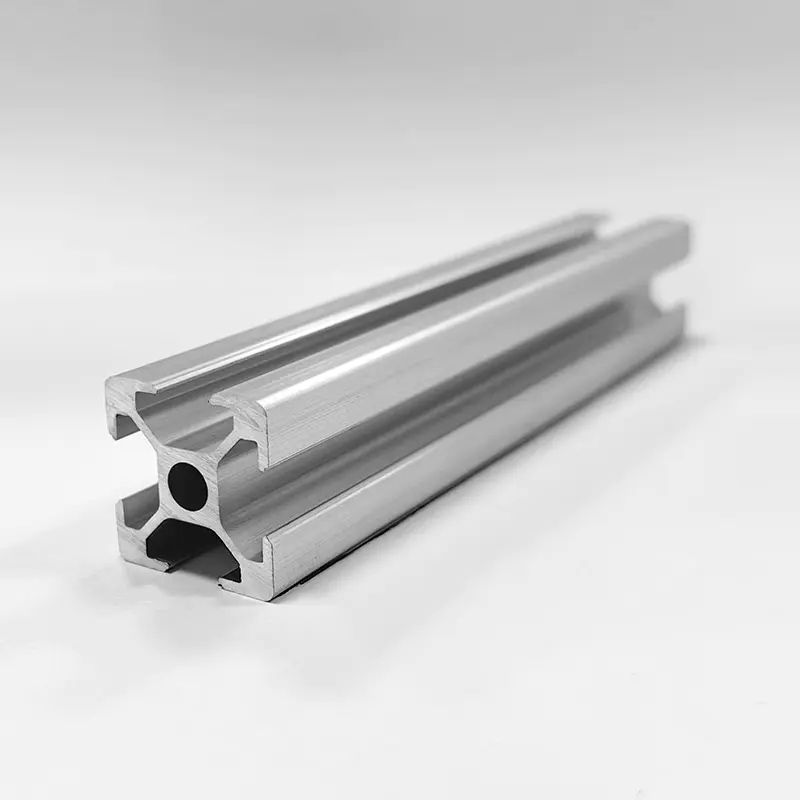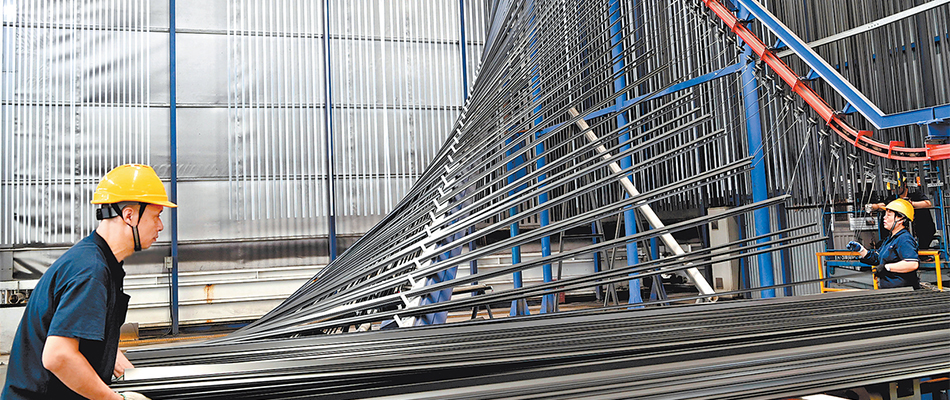
La tecnologia di trattamento superficiale dei profili in alluminio è un processo chiave per migliorare le prestazioni del prodotto, prolungarne la durata e migliorarne l'estetica. Basandosi sulla pratica del settore e sugli ultimi sviluppi tecnologici, quella che segue è un'analisi dettagliata delle principali tecnologie di trattamento superficiale dei profili di alluminio, compresi i principi di processo e le industrie applicabili.
I. Trattamento di anodizzazione
Principio del processo: l'anodizzazione è un processo che forma una pellicola di ossido di alluminio (Al₂O₃) sulla superficie dell'alluminio attraverso l'elettrolisi. Il materiale di alluminio viene posto come anodo in un elettrolita (solitamente una soluzione di acido solforico) e avviene una reazione elettrochimica sotto l'azione di una corrente applicata (12-18 V), generando una pellicola di ossido poroso (spessore 5-25μm). Successivamente viene effettuato un trattamento sigillante per chiudere i micropori e migliorare la resistenza alla corrosione.
Settori applicativi: ampiamente utilizzato nei settori aerospaziale, elettronico, della decorazione di edifici e dei macchinari. Ad esempio, nel campo aerospaziale, l'anodizzazione dura può raggiungere una durezza superficiale di 400-1200 HV, soddisfacendo i requisiti di elevata robustezza e resistenza all'usura; nel campo dell'elettronica e degli elettrodomestici l'anodizzazione garantisce un ottimo isolamento, con una tensione di rottura superiore a 30V/μm.
II. Trattamento di rivestimento elettroforetico
Principio del processo: il rivestimento elettroforetico viene disciolto in acqua, provocando l'elettrolisi per generare particelle cariche. Sotto l'azione di un campo elettrico esterno, le particelle cariche si spostano verso l'elettrodo opposto e si depositano sulla superficie del profilo di alluminio, formando una pellicola densa ed uniforme. Può essere suddiviso in rivestimento elettroforetico anodico (le particelle di resina si ionizzano in ioni negativi) e rivestimento elettroforetico catodico (le particelle di resina si ionizzano in ioni positivi).
Settori applicativi: comunemente utilizzato in scocche e accessori automobilistici, manubri e accessori di biciclette, piccoli accessori hardware di uso quotidiano, mobili, artigianato, ecc. Ad esempio, il rivestimento elettroforetico sulle carrozzerie delle auto crea una pellicola protettiva resistente alla corrosione ed esteticamente gradevole, resistendo all'erosione di cemento, malta e pioggia acida.
III. Verniciatura a polvere
Principio del processo: utilizzando l'adsorbimento elettrostatico, il rivestimento in polvere viene spruzzato sulla superficie dei profili di alluminio tramite una pistola a spruzzo. Successivamente si scioglie e scorre ad alte temperature, formando una pellicola uniforme, densa e liscia.
Settori applicativi: ampiamente utilizzato nell'industria automobilistica, isolamento elettrico, pompe chimiche resistenti alla corrosione, valvole, cilindri, tubazioni, componenti in acciaio per esterni, mobili in acciaio, pezzi fusi, ecc. Ad esempio, nell'industria automobilistica, la verniciatura a polvere offre eccellente resistenza alla corrosione ed estetica per le parti.
IV. Rivestimento in fluorocarbonio
Principio del processo: i rivestimenti in resina fluorocarburica vengono utilizzati per la spruzzatura, in genere impiegando un processo di spruzzatura multistrato, comprendente primer, finitura e rivestimento trasparente, seguito da cottura e polimerizzazione. Settori applicativi: utilizzato principalmente per il trattamento superficiale di profili in alluminio di fascia alta, come facciate continue per edifici e porte e finestre di fascia alta. Il suo rivestimento presenta un'eccellente resistenza agli agenti atmosferici e ai raggi UV, rendendolo adatto per l'uso esterno a lungo termine.