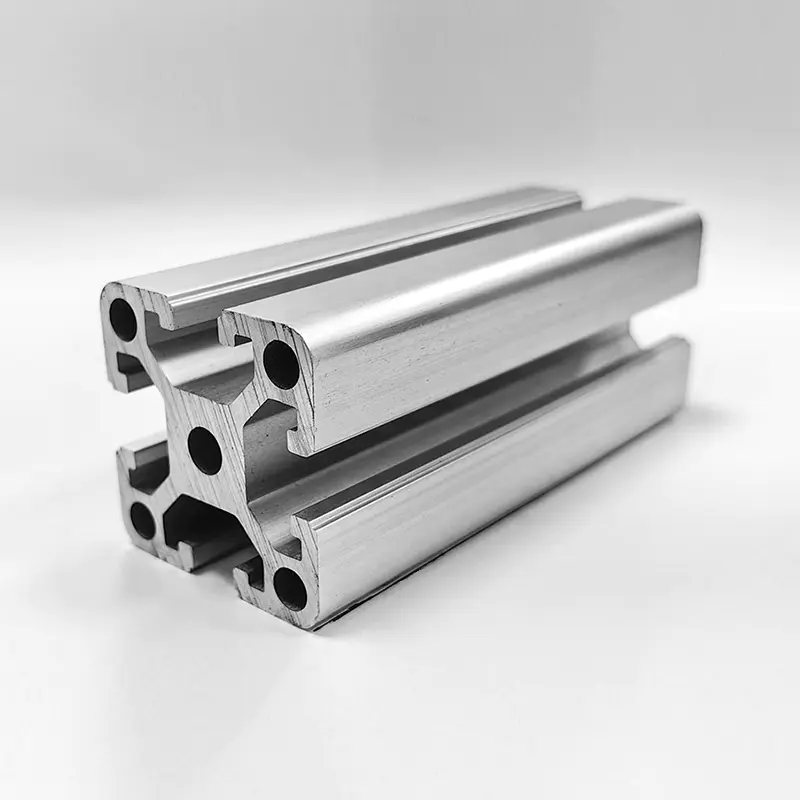

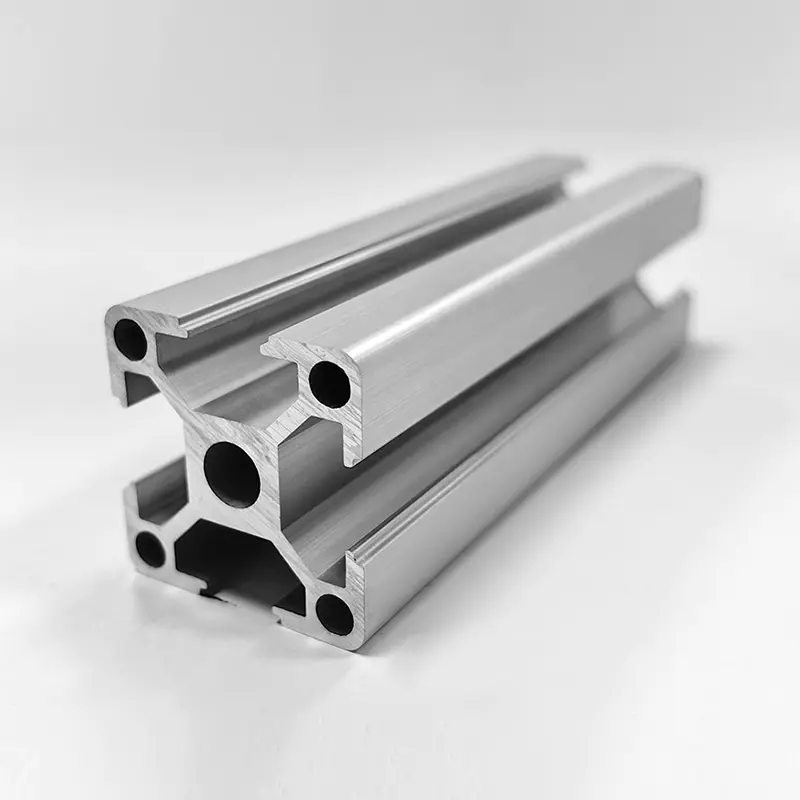
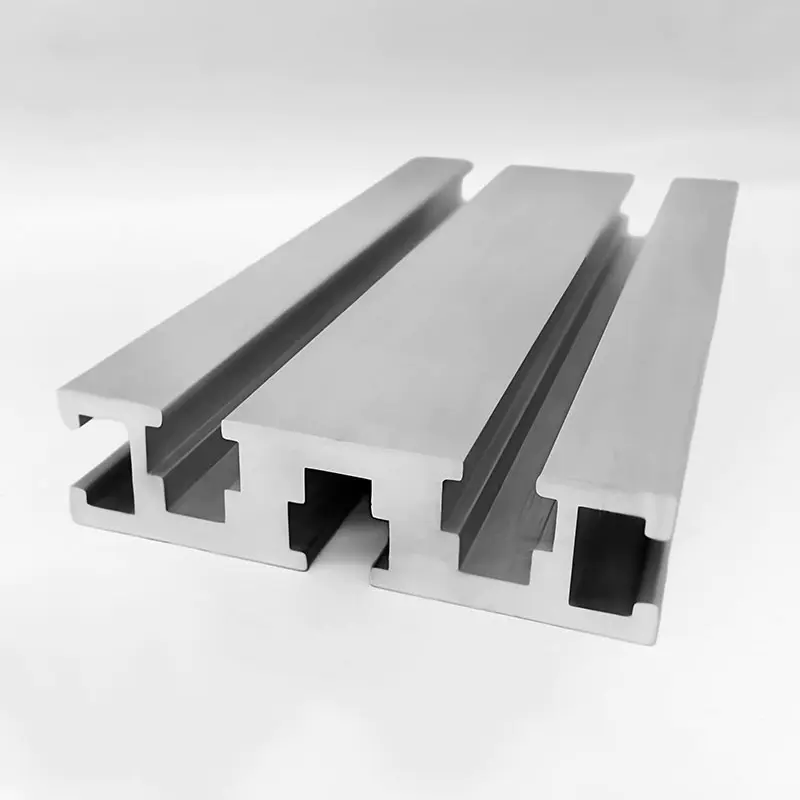
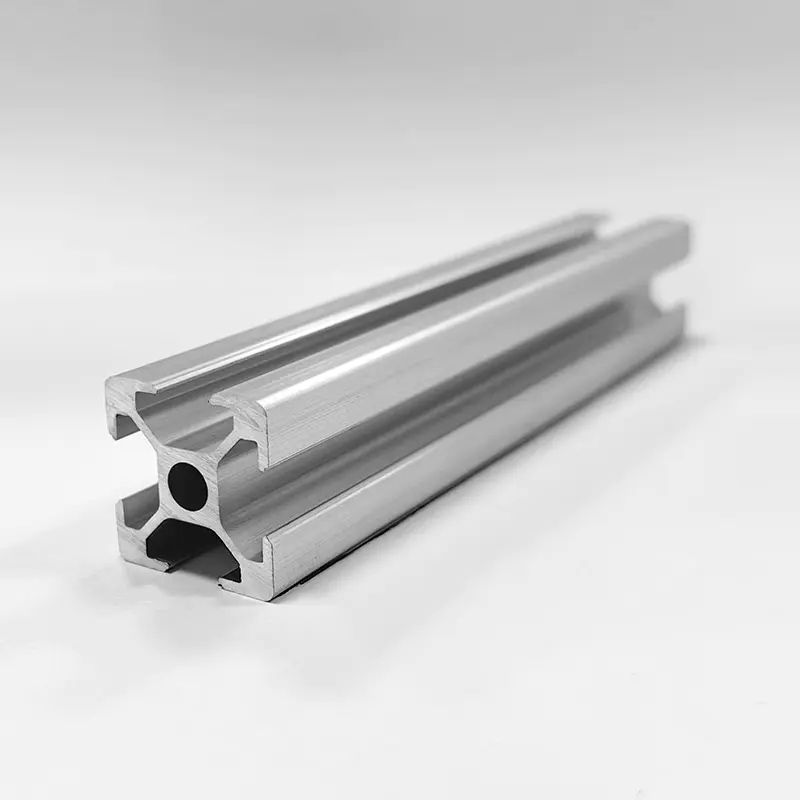
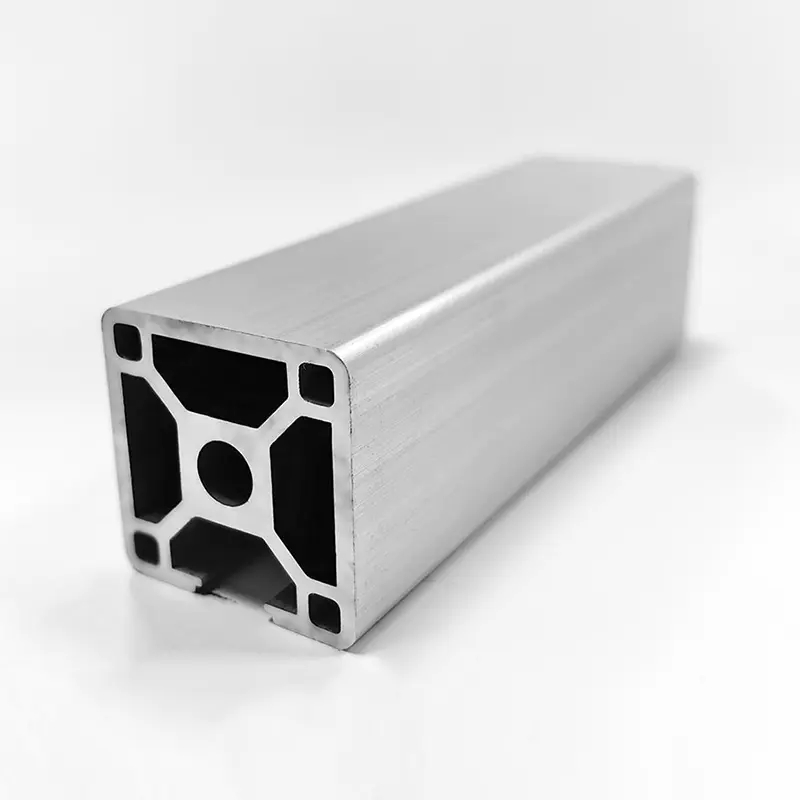
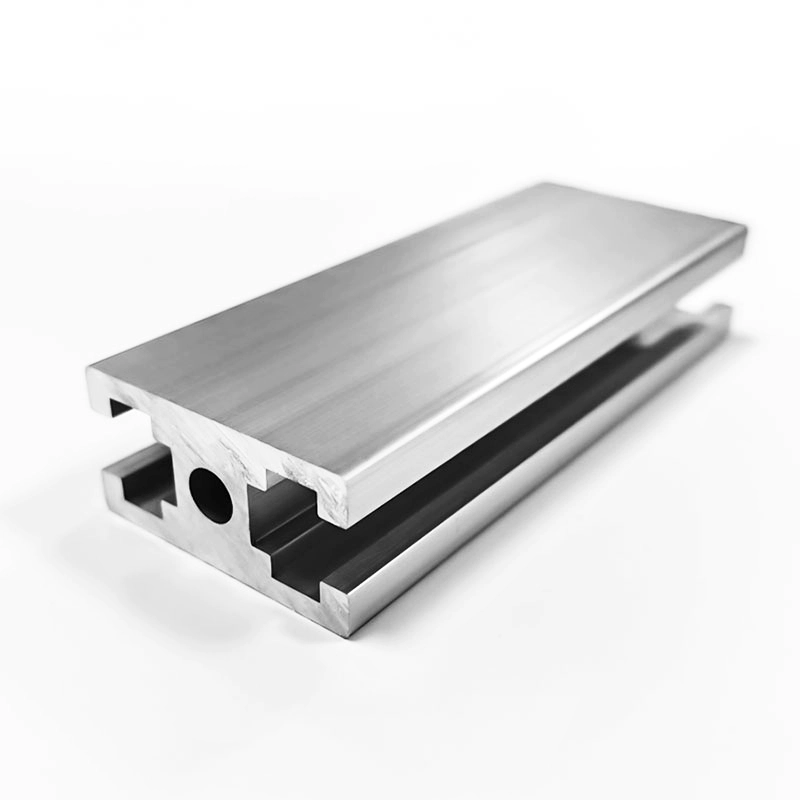
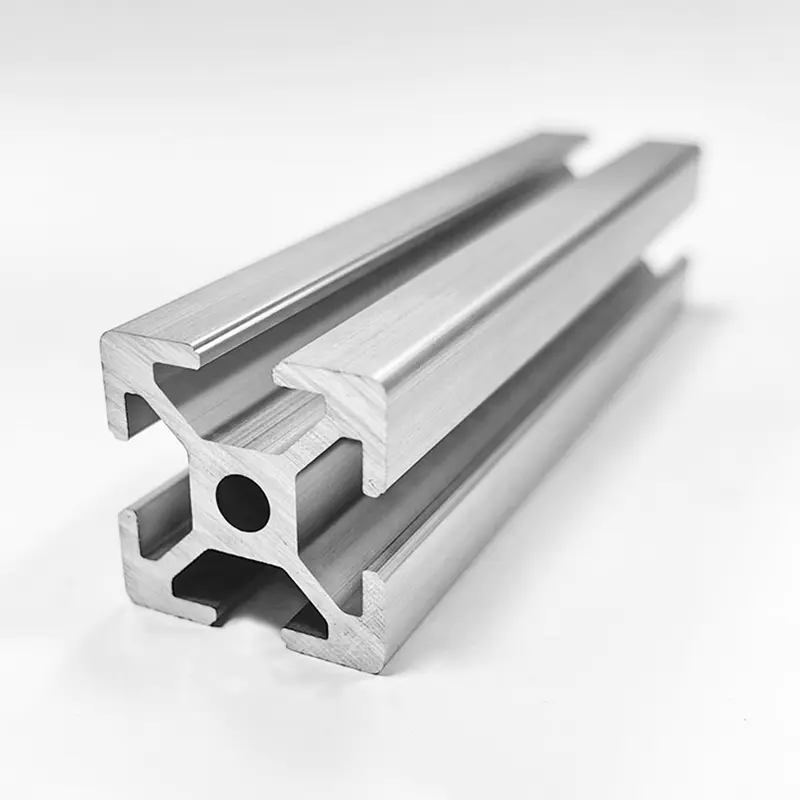
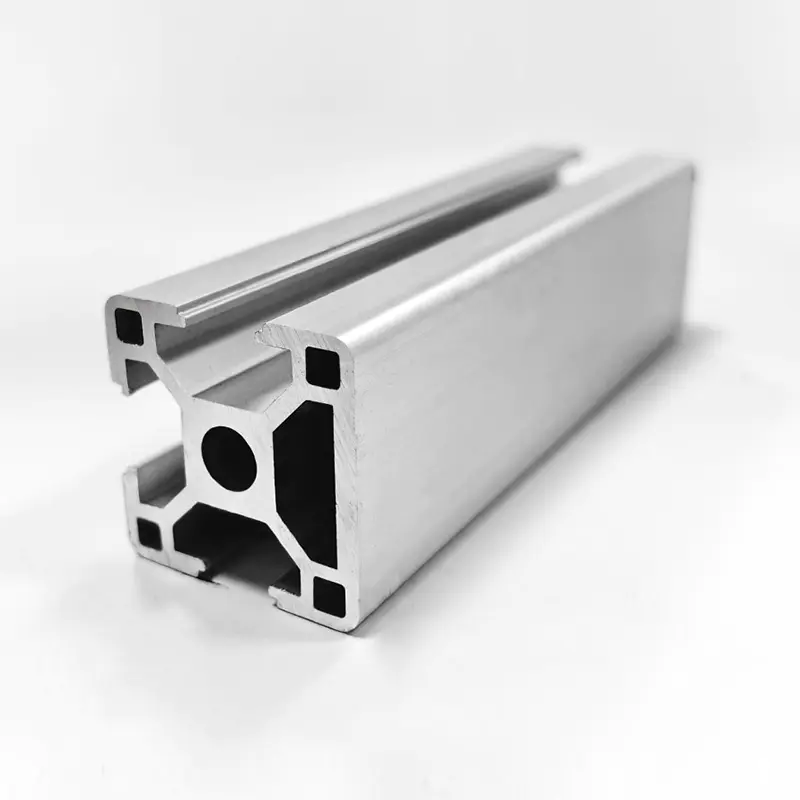
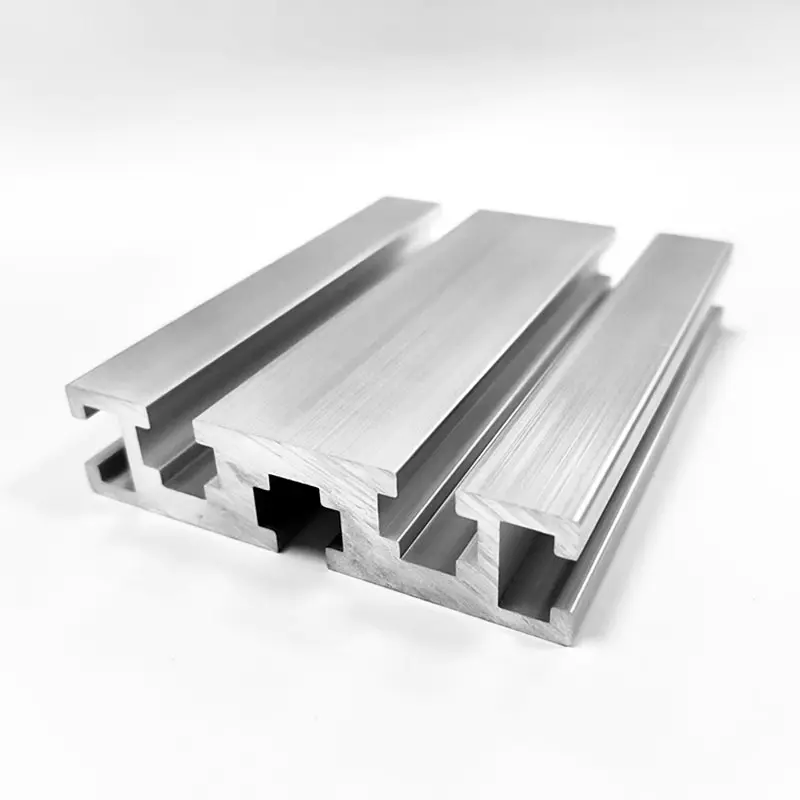
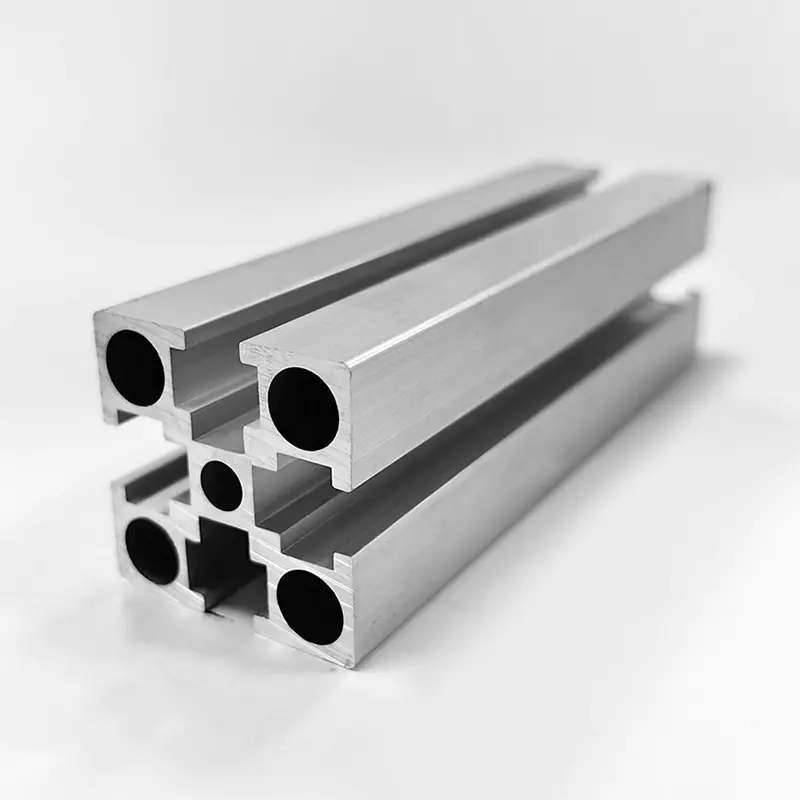
Profilo in lega ad alta resistenza 6061-T6
Estruso in alluminio 6061-T6 con spessore della parete maggiorato e nervature interne ottimizzate. Progettato per strutture strutturali, basi di apparecchiature automatizzate e sistemi di supporto per carichi pesanti. Le tolleranze di precisione soddisfano ASTM B221, con lavorazione CNC e finitura superficiale completamente interne.
Vantaggi fondamentali
Filiera produttiva integrata
Progettazione di stampi, estrusione, lavorazione CNC (3 e 5 assi), anodizzazione, verniciatura a polvere e assemblaggio, tutto internamente in tre basi di produzione. Riduce i tempi di consegna e garantisce la completa tracciabilità.
Lega ad alta resistenza
Il contenuto controllato di Mg (0,8–1,2%) e Si (0,4–0,8%) garantisce proprietà meccaniche costanti. La tempra T6 fornisce un equilibrio tra robustezza, formabilità e resistenza alla corrosione.
Precisione e stabilità
Rettilineità ≤ 0,5 mm/m, torsione ≤ 0,3 mm/m. Lunghezze personalizzate con tolleranza di taglio di ±0,2 mm. Adatto per assemblaggi di alta precisione con componenti accoppiati.
Ingegneria delle superfici
Sgrassato e passivato prima della finitura. Rivestimento anodico fino a 25 μm (Classe AA25) secondo MIL-A-8625. Verniciatura a polvere disponibile nei colori RAL con spessore del film uniforme.
Specifiche del prodotto
| Parametro | Valore/Intervallo |
|---|---|
| Lega/Tempra | 6061-T6 |
| Spessore della parete | 2,5 – 6,0 mm (a seconda della serie) |
| Lunghezze standard | 6,0 m / 6,5 m (disponibile taglio personalizzato) |
| Resistenza alla trazione (Rm) | ≥ 310MPa |
| Resistenza allo snervamento (Rp0,2) | ≥ 276MPa |
| Allungamento (A50) | ≥ 10% |
| Durezza (HBW) | ≥ 95 |
| Finitura superficiale | Mill, anodizzato trasparente/nero, verniciato a polvere (RAL) |
| Tolleranza di rettilineità | ≤ 0,5 mm/m |
| Tolleranza alla torsione | ≤ 0,3 mm/m |
Campi di applicazione
Attrezzature industriali
- Telai macchina e supporti trasportatori
- Basi antivibranti
- Strutture a portale e a portale
Automazione e robotica
- Postazioni di lavoro robotiche e supporti per effettori finali
- Guide lineari e staffe per attuatori
- Protezione di sicurezza e struttura della recinzione
Infrastrutture ed energia
- Sistemi di montaggio di pannelli solari
- Scaffalature e scaffalature per carichi pesanti
- Involucri personalizzati per armadi elettrici
Linee guida per la lavorazione e l'assemblaggio
- Coppia di maschiatura consigliata per filettature M8: 18–22 N·m. Utilizzare viti autofilettanti per fori ciechi per ridurre la concentrazione delle sollecitazioni.
- Per le superfici anodizzate, utilizzare detergenti a pH neutro (6–8). Evitare agenti acidi o alcalini che potrebbero degradare il rivestimento.
- Saldatura: utilizzare filo d'apporto ER4043 o ER5356. Per ripristinare le proprietà T6 è necessario il trattamento termico post-saldatura (PWHT).
- Temperatura massima di funzionamento continuo: 150 °C. La riduzione della forza avviene al di sopra di questa soglia.
- Stoccaggio: mantenere i profili asciutti e coperti. Evitare il contatto diretto con metalli diversi (rame, acciaio nudo) per prevenire la corrosione galvanica.
Domande frequenti
Sotto una campata semplicemente supportata di 2,0 m con carico uniforme, il profilo 100×100×5 mm (modulo di sezione 22,4 cm³) supporta circa 1800 kg al limite di snervamento (276 MPa). Per carichi concentrati a metà campata, ridurre la capacità del 50%. Consulta sempre i calcoli tecnici per la tua configurazione specifica.
SÌ. Huishuo gestisce centri di lavoro CNC a 3 e 5 assi per foratura, maschiatura, fresatura e svasatura. Offriamo anche il taglio dei profili a lunghezze esatte con tolleranza di ±0,2 mm. Invia disegni 2D/3D per una revisione del processo.
La fabbrica termina la spedizione entro 7-10 giorni. L'anodizzazione (trasparente/nera) aggiunge 3–5 giorni; la verniciatura a polvere (qualsiasi RAL) aggiunge 5–7 giorni. Tutte le linee di trattamento superficiale sono interne, riducendo i ritardi nell'outsourcing. Quantità minima d'ordine per colori personalizzati: 500 kg.
Utilizzare un lubrificante antigrippaggio (a base di nichel o rame) sulle filettature oppure specificare dispositivi di fissaggio rivestiti in PTFE. Per i profili anodizzati, applicare un lubrificante a pellicola secca sulle superfici di accoppiamento per ridurre l'attrito e impedire il trasferimento dell'alluminio.