Note sull'ingegneria dei materiali, serie sulle strutture industriali
Una barra 6063-T5 estrusa a circa 480 gradi Celsius e raffreddata in aria ferma raggiunge un carico di snervamento vicino a 145MPa pur pesando solo 2,70 g/cm3, circa un terzo della densità dell'acciaio. Questi due numeri spiegano la maggior parte delle decisioni nei progetti di struttura industriale che riguardano le basi delle macchine, le protezioni, le postazioni di lavoro e le strutture dei trasportatori. Le proprietà delle leghe di alluminio, tuttavia, non sono mai un unico numero su una scheda tecnica. Sono una serie di compromessi tra robustezza, peso, resistenza alla corrosione, conduttività e producibilità, e l'equilibrio sbagliato si manifesta rapidamente come un telaio che si flette sotto carico o una superficie che si macchia in un'officina bagnata. Presso Shanghai Huishuo Aluminium Industry Technology Co., Ltd., le conversazioni sulla selezione del profilo iniziano da queste proprietà, perché la lega e lo stato d'animo scelti in fase di stampo decidono tutto ciò che segue: opzioni di spessore della parete, classe di carico, qualità di finitura e costo finale. Questa guida illustra le proprietà più importanti, confronta le famiglie di leghe più comuni con i dati reali e trasforma tali dati in una pratica lista di controllo per l'ordinazione.
Cosa significano le proprietà della lega di alluminio per gli acquirenti di profili industriali
Le proprietà della lega di alluminio sono le caratteristiche misurabili di una determinata lega, tra cui densità, resistenza, resistenza alla corrosione, conduttività e lavorabilità, che decidono se sopravvivrà a un'applicazione specifica.
L'alluminio puro è morbido e duttile, ideale per lamine e cavi conduttori ma quasi inutile per un telaio portante. La lega cambia la situazione. Aggiunte controllate di magnesio, silicio, rame, manganese o zinco, combinate con la corretta lavorazione e trattamento termico, aumentano la resistenza alla trazione massima da circa 90 MPa nel 1100 di purezza commerciale a circa 570MPa nel 7075-T6, mentre la densità rimane vicina a 2,70 g/cm3 su quasi tutta la gamma.
Definizione. Una lega di alluminio è alluminio combinato con aggiunte controllate di uno o più elementi, più comunemente magnesio, silicio, rame, manganese o zinco, per migliorare resistenza, formabilità e resistenza alla corrosione oltre a ciò che offre l'alluminio puro.
- Densità e rapporto resistenza/peso. La maggior parte delle leghe lavorate ha un peso compreso tra 2,68 e 2,81 g/cm3, motivo per cui un telaio in alluminio pesa circa un terzo della struttura equivalente in acciaio.
- Resistenza meccanica. Il limite di snervamento varia da circa 35MPa per il 1100 ricotto fino a 500MPa per il 7075-T6, con gradi 6xxx trattabili termicamente che coprono la banda da 145 a 270MPa richiesta dalla maggior parte dei progetti di carpenteria.
- Resistenza alla corrosione. Una pellicola di ossido naturale spessa solo pochi nanometri si riforma in pochi minuti dopo un graffio, conferendo all'alluminio la sua caratteristica durabilità in servizio umido e all'aperto.
- Conducibilità termica ed elettrica. Le tipiche leghe 6xxx trasferiscono circa 200 W/mK di calore e trasportano circa il 55% di IACS, sufficiente per dissipatori di calore, sbarre collettrici ed elementi elettronici chiusi.
- Lavorabilità. I manuali sui metalli come quelli di ASM International classificano l'alluminio tra i metalli tecnici più facili da estrudere, formare e lavorare, motivo per cui le complesse sezioni trasversali delle scanalature a T rimangono economiche.
- Risposta al trattamento superficiale. L'anodizzazione trasforma la pellicola naturale in uno strato ingegnerizzato da 5 a 25 micrometri, aggiungendo resistenza all'usura, opzioni di colore e una superficie stabile per gli ambienti di fabbrica.
2,70 g/cm3
Densità tipica dei profili 6xxx
570MPa
Resistenza alla trazione massima, 7075-T6
55%
Conduttività IACS di 6063-T5
Proprietà della lega di alluminio a confronto: 6063 vs 6061 vs 7075
Per i telai industriali con scanalature a T, la decisione pratica si riduce a 6063 per i profili standard e 6061 dove sono coinvolti carichi più elevati o lavorazioni CNC pesanti.
La designazione a quattro cifre annuncia il principale elemento di lega: 1xxx è la purezza commerciale, 2xxx rame, 3xxx manganese, 5xxx magnesio, 6xxx magnesio più silicio e 7xxx zinco. Ogni famiglia scambia l'estrusione con la resistenza in modo prevedibile e la tabella seguente raccoglie i valori tipici della temperatura ambiente.
Valori approssimativi tipici della temperatura ambiente per le comuni leghe per lavorazione plastica; i limiti esatti dipendono dallo standard, dalla forma del prodotto e dallo spessore della sezione | Lega e tempra | Principali elementi di lega | Resistenza alla trazione | Forza di rendimento | Densità | Utilizzo tipico |
| 1100-O | 99,0% Al minimo | da 90 a 130MPa | 35 MPa | 2,71 g/cm3 | Attrezzature per fogli, prodotti chimici e alimentari |
| 5052-H32 | 2,5 per cento di mg | 230MPa | 195MPa | 2,68 g/cm3 | Lamiere, parti marine e di trasporto |
| 6063-T5 | Mg da 0,45 a 0,9, Si da 0,2 a 0,6 | 185MPa | 145 MPa | 2,70 g/cm3 | Profili con scanalatura a T, struttura architettonica |
| 6061-T6 | Mg da 0,8 a 1,2, Si da 0,4 a 0,8 | 310MPa | 270 MPa | 2,70 g/cm3 | Parti strutturali, componenti lavorati a CNC |
| 7075-T6 | Zn da 5,1 a 6,1, Mg da 2,1 a 2,9, Cu da 1,2 a 2,0 | 570MPa | 500 MPa | 2,81 g/cm3 | Utensili aerospaziali e ad alta sollecitazione |
Quando un progetto si colloca tra questi due cavalli di battaglia della serie 6, i fattori decisivi sono la risposta alla pressatura e il volume di lavorazione. Li confrontiamo in dettaglio nel ns Guida alla selezione tecnica 6061 rispetto a 6063 .
Resistenza alla trazione massima tipica in base alla lega e alla tempra
Dati tipici di fascia media compilati da schede tecniche delle leghe pubbliche
Da asporto
La resistenza segue il contenuto di lega, mentre l'estrusione segue la purezza. Il 7075-T6 offre circa tre volte la resistenza alla trazione del 6063-T5, ma il suo contenuto di zinco e rame lo esclude per le nervature sottili e intricate di una matrice con scanalatura a T, e la sua densità di 2,81 g/cm3 restituisce tranquillamente parte del vantaggio in termini di peso.
Perché le leghe termotrattabili della serie 6 dominano l’estrusione industriale
La famiglia 6xxx domina l'estrusione industriale perché il magnesio e il silicio formano precipitati Mg2Si che rispondono al trattamento termico, quindi la lega acquisisce una vera resistenza pur rimanendo sufficientemente morbida da poter passare attraverso stampi complessi a una temperatura compresa tra 450 e 500 gradi Celsius.
Il metallo lascia lo stampo morbido e ciò che accade nelle ore successive determina le proprietà finali della lega di alluminio. Nella tempra T5 il profilo viene raffreddato presso la pressa con aria forzata e poi invecchiato, il che mantiene bassa la distorsione sugli elementi del telaio lunghi e sottili. Nella tempra T6 il profilo è temprato in acqua e invecchiato artificialmente a circa 180 gradi Celsius, il che aumenta la resistenza ma blocca anche più stress residuo, una considerazione reale su pareti sottili.
6063-T5
- Raffreddamento ad aria forzata all'uscita della pressa
- Invecchiamento naturale o artificiale in una sola fase
- Circa 185 MPa di trazione, 145 MPa di snervamento
- Bassa distorsione, scelta standard per i profili con scanalatura a T
6063-T6
- Tempra in acqua, quindi invecchiamento a circa 180 gradi Celsius
- Circa 240 MPa di trazione, 215 MPa di snervamento
- Circa dal 20 al 30% più forte del T5
- Preferito per telai e parti lavorate ad alto carico
Questo è il motivo per cui la gamma standard di profili di estrusione di alluminio industriale da un mulino specializzato è costruito quasi interamente su 6063, con 6061 riservato a elementi strutturali pesanti e piastre lavorate a CNC.
Temper non è una nota a piè di pagina dell'ordine di acquisto. T5 e T6 partono dalla stessa billetta e dalla stessa matrice e il solo percorso di raffreddamento aumenta la resistenza allo snervamento fino al 30%.
Corrispondenza delle proprietà della lega di alluminio allo spessore della parete e alla classe di carico
Una volta fissati la lega e lo stato fisico, lo spessore della parete e le dimensioni della serie diventano le leve pratiche per regolare la capacità di carico, la rigidità e il costo.
Due profili 4040 con dimensioni esterne identiche possono differire di oltre il 60% nello spessore della parete, da una parete economica da 2,0 mm a una parete ad alta resistenza da 3,2 mm. La deflessione è governata dal momento di inerzia della sezione trasversale, quindi la parete più spessa mantiene l'allineamento notevolmente più a lungo sotto lo stesso carico.
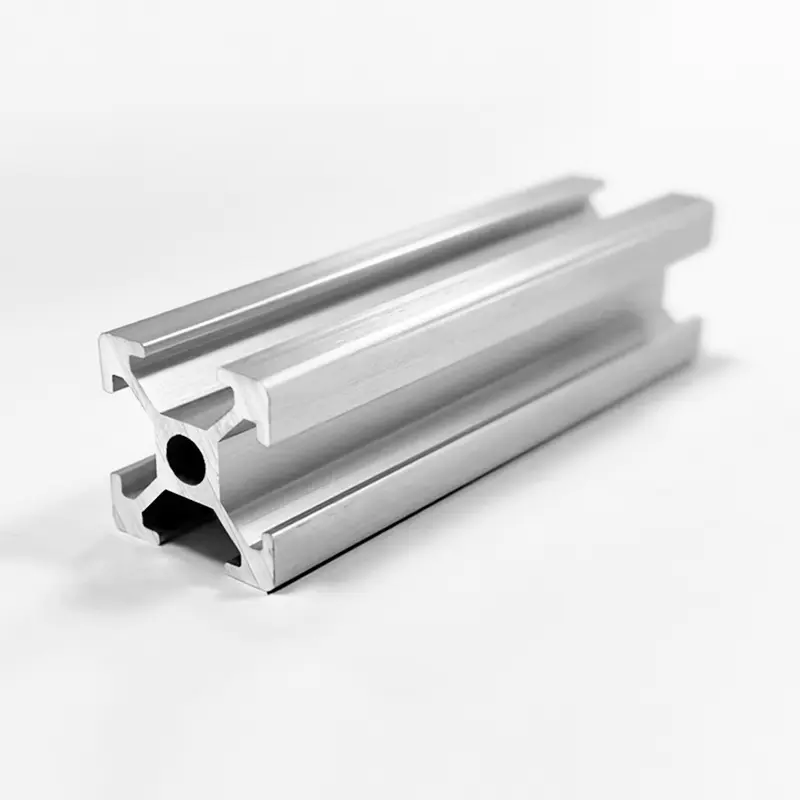
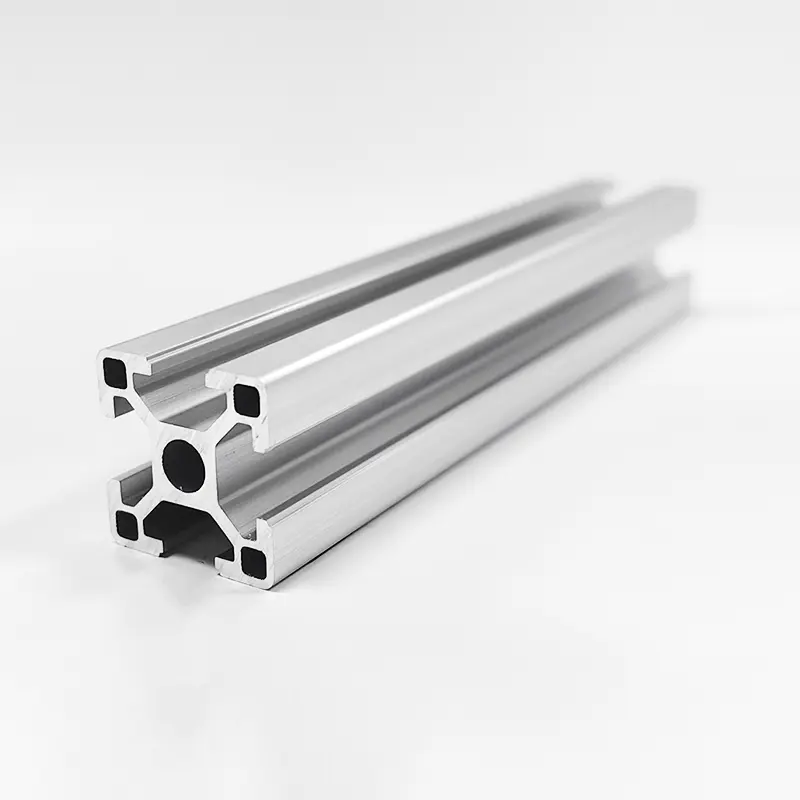
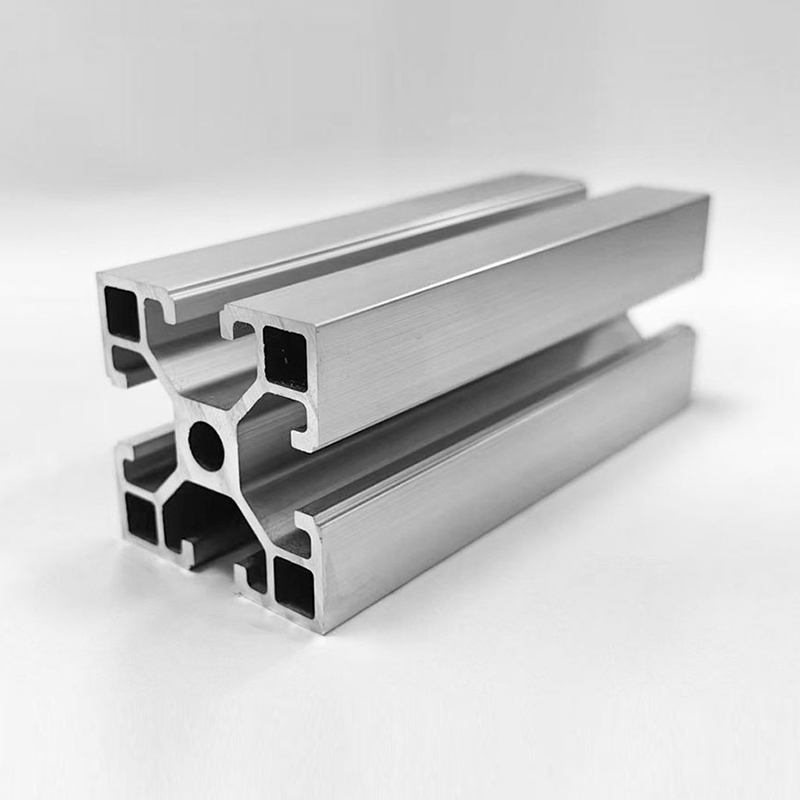 HS-8-4040F Profilo economico in alluminio con scanalatura a T 4040 con parete da 2,0 mm Con una sezione trasversale di 40x40 mm, una parete da 2,0 mm e una fessura da 8,2 mm, questo profilo economico è adatto alle costruzioni sensibili ai costi. Contrasta con le varianti 4040 con pareti più spesse discusse nelle vicinanze, offrendo un'opzione economica per telai leggeri. Visualizza il prodotto →
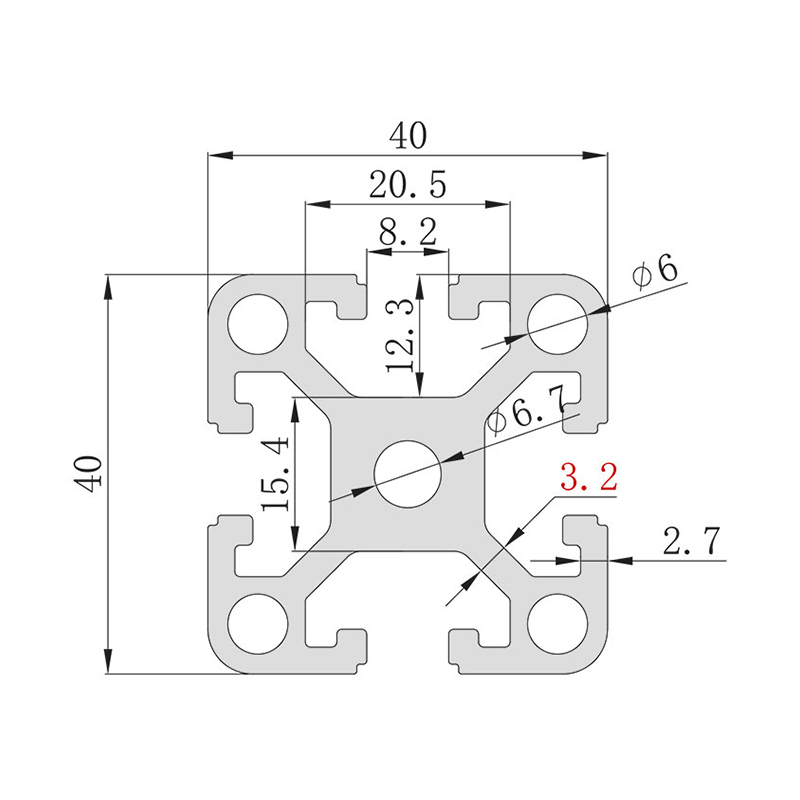 Profilo 4040 ad alta resistenza HS-8-4040D con parete ispessita da 3,2 mm Questo profilo 4040 con pareti da 3,2 mm pesa 1,88 kg/m e resiste alla deflessione sotto carichi pesanti, illustrando direttamente il vantaggio delle pareti più spesse descritto sopra. Il suo design senza fori consente una foratura flessibile per telai personalizzati per carichi pesanti. Visualizza il prodotto →
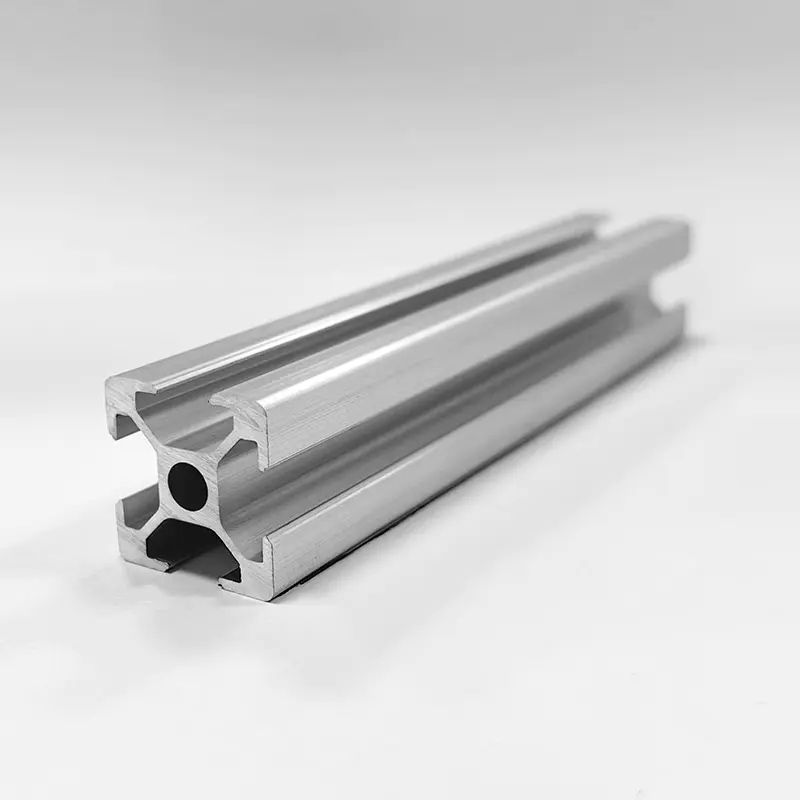
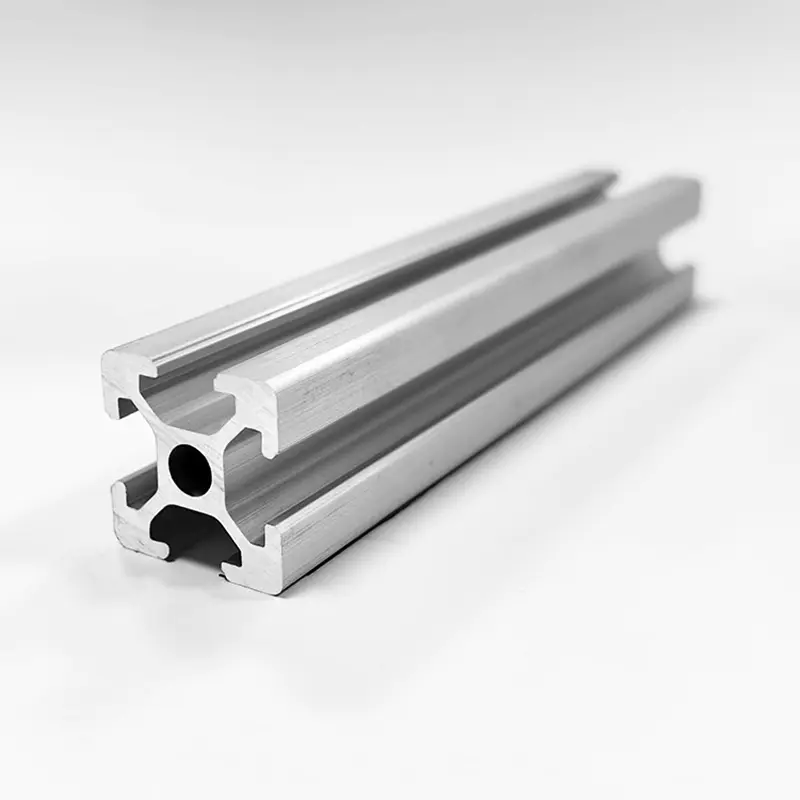
Anche la larghezza della fessura è importante: una fessura larga 10,2 mm supporta dadi e bulloni a T più pesanti rispetto a una fessura da 6 mm, motivo per cui i profili delle serie 45 e 50 ancorano la maggior parte delle strutture di grandi dimensioni ed extra pesanti. All'altra estremità della scala, i laboratori e gli involucri leggeri danno priorità al peso e alla maneggevolezza rispetto alla capacità grezza, ed è qui che le varianti 3030 a parete sottile guadagnano il loro posto.
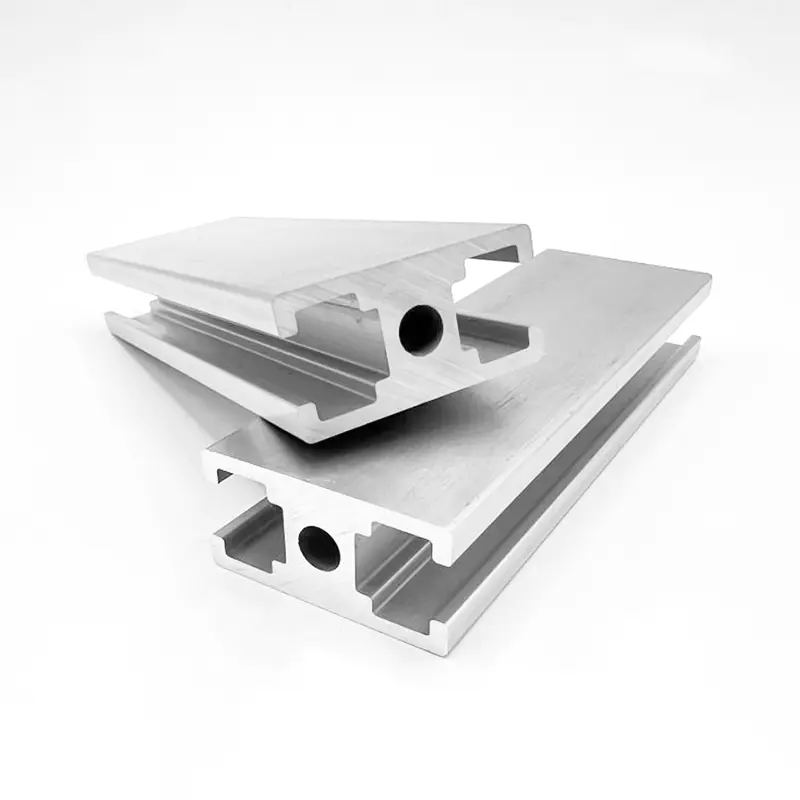
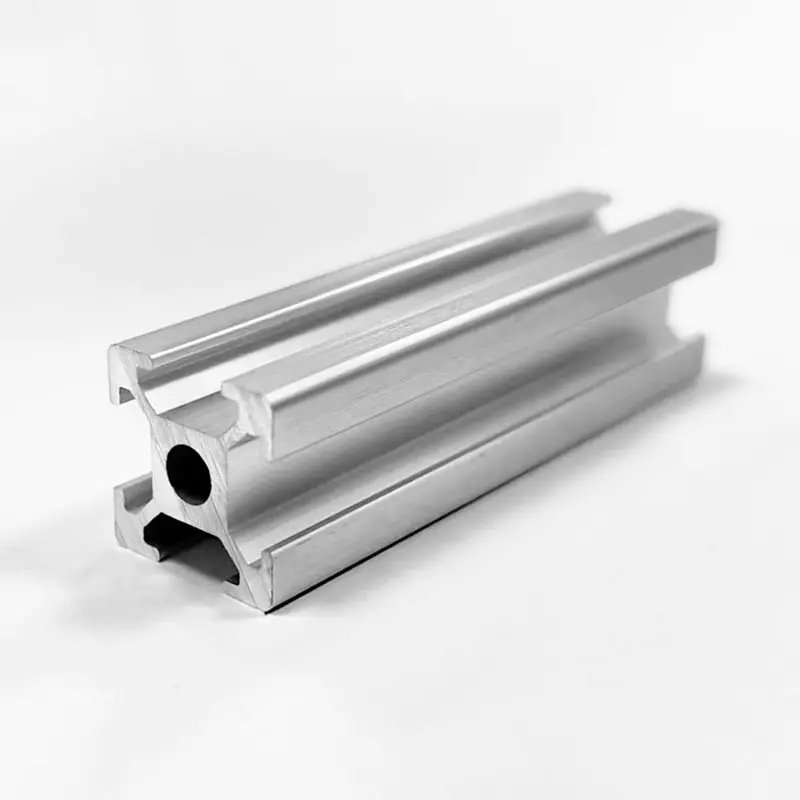
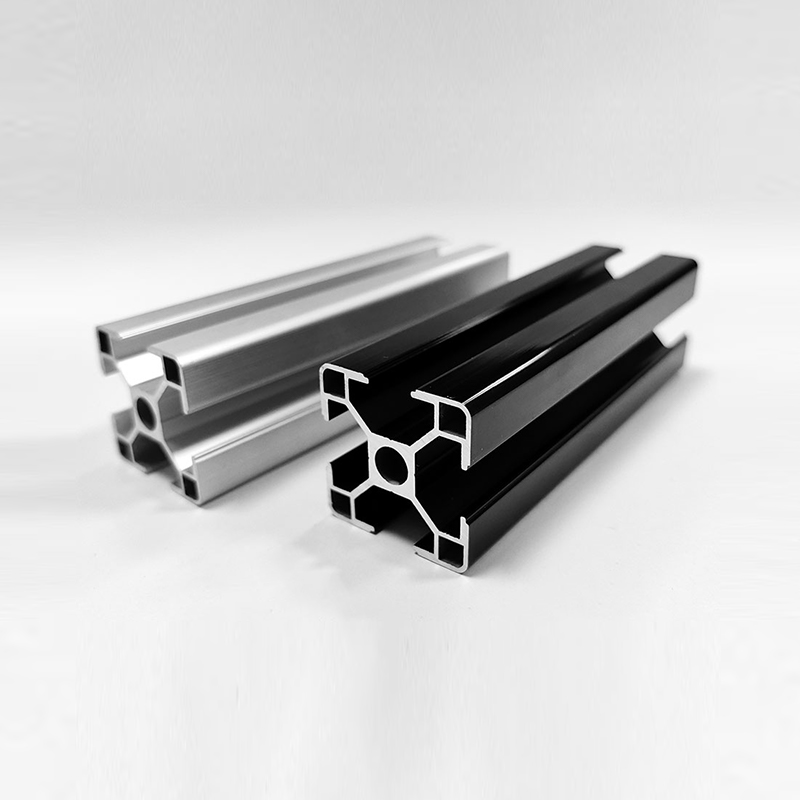 HS-8-3030QL Profilo leggero con scanalatura a T 3030 per strutture di laboratorio Con un peso di soli 0,58 kg/m con una parete di 1,4 mm, questo profilo da 30x30 mm si adatta alle applicazioni leggere di laboratorio e di custodia menzionate nelle sezioni successive, dove il risparmio di peso e la maneggevolezza pulita contano più della capacità di carico massima. Visualizza il prodotto →
60%
Lo spessore delle pareti è distribuito tra versioni economiche e ad alta resistenza dello stesso profilo esterno 4040 e il modo più veloce per aggiungere riserva di carico senza cambiare serie.
- Definire il carico, l'intervallo e l'ambiente operativo prima di aprire un catalogo.
- Predefinito su 6063-T5 per l'inquadratura standard; passare a T6 o 6061-T6 quando i carichi o le esigenze di lavorazione aumentano.
- Scegli la serie in base alla larghezza della fessura e alla classe di carico anziché solo in base alle dimensioni esterne.
- Scegli lo spessore della parete più leggero in quella serie che soddisfa ancora il tuo obiettivo di deflessione.
- Specificare l'argento anodizzato o il nero insieme al profilo, poiché le decisioni tardive sulla finitura sono una causa comune di rilavorazione.
Domande frequenti sulle proprietà delle leghe di alluminio
Quali sono le principali proprietà delle leghe di alluminio?
Le proprietà principali sono bassa densità a circa 2,70 g/cm3, resistenza alla trazione tra circa 90 e 570 MPa a seconda della serie e della tempra, forte resistenza alla corrosione grazie al film di ossido autoriparante, elevata conduttività termica ed elettrica ed eccellente estrudibilità e lavorabilità.
Quale lega di alluminio è la migliore per i profili con scanalatura a T industriale?
6063 nella tempra T5 o T6 è la tempra predefinita del settore perché si estrude in modo pulito in fessure sottili e precise e si anodizza in modo uniforme. 6061-T6 è la scelta avanzata per telai e parti ad alto carico che necessitano di una lavorazione CNC sostanziale.
Qual è la differenza tra 6063-T5 e 6063-T6?
Entrambi iniziano con la stessa estrusione. T5 viene raffreddato ad aria presso la pressa e invecchiato, raggiungendo una resistenza alla trazione di circa 185 MPa, mentre T6 viene raffreddato in acqua e invecchiato artificialmente, raggiungendo circa 240 MPa. Il compromesso è un rischio di distorsione leggermente più elevato con T6 su sezioni sottili.
L’anodizzazione modifica le proprietà meccaniche dell’alluminio?
No. L'anodizzazione converte la superficie in uno strato di ossido da 5 a 25 micrometri che migliora la resistenza alla corrosione e la durezza superficiale, ma non altera la resistenza complessiva del profilo.
Linea di fondo
Specificare in base ai numeri funziona: una densità di 2,70 g/cm3, una fascia di rendimento da 145 a 270 MPa nella famiglia 6xxx e una pellicola anodica da 5 a 25 micrometri coprono la maggior parte delle decisioni di struttura industriale.