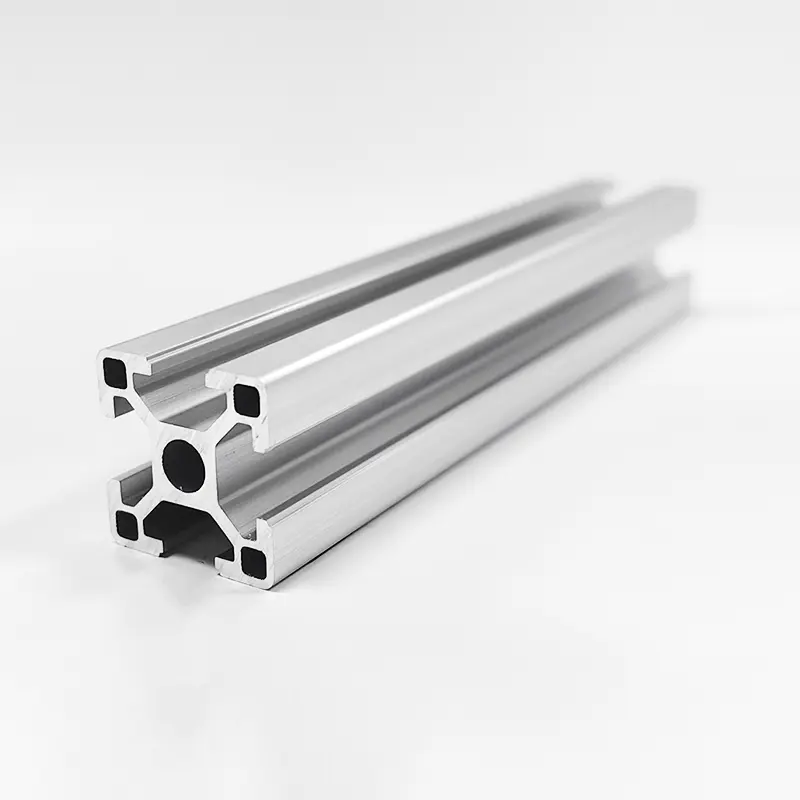
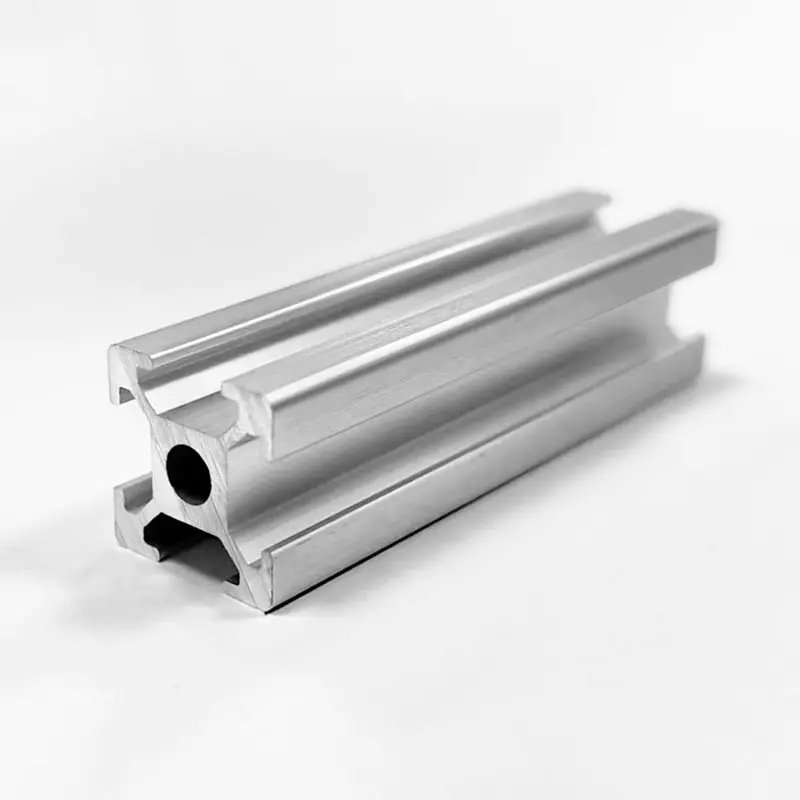
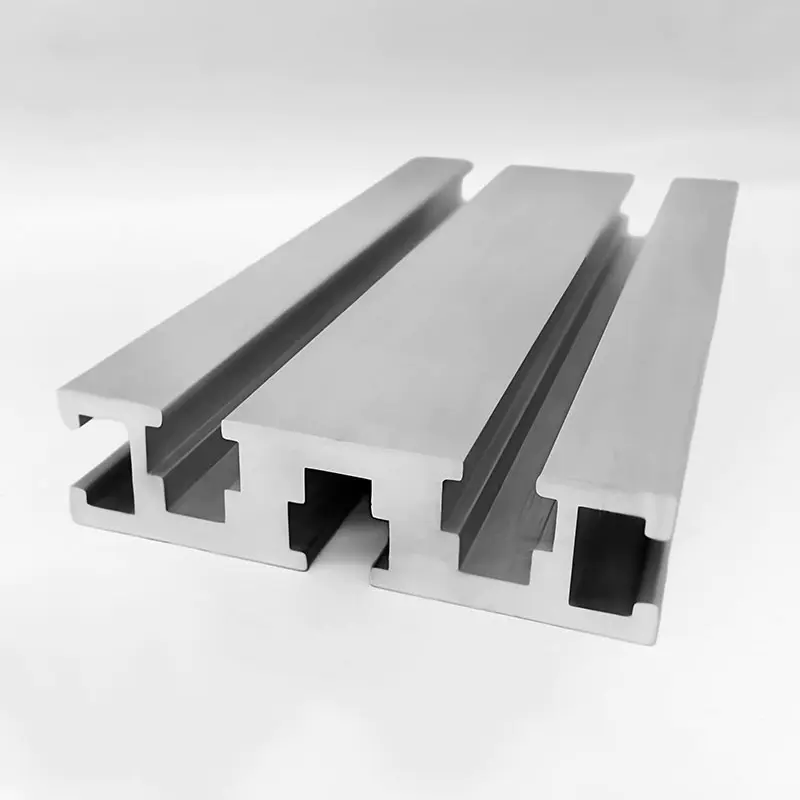
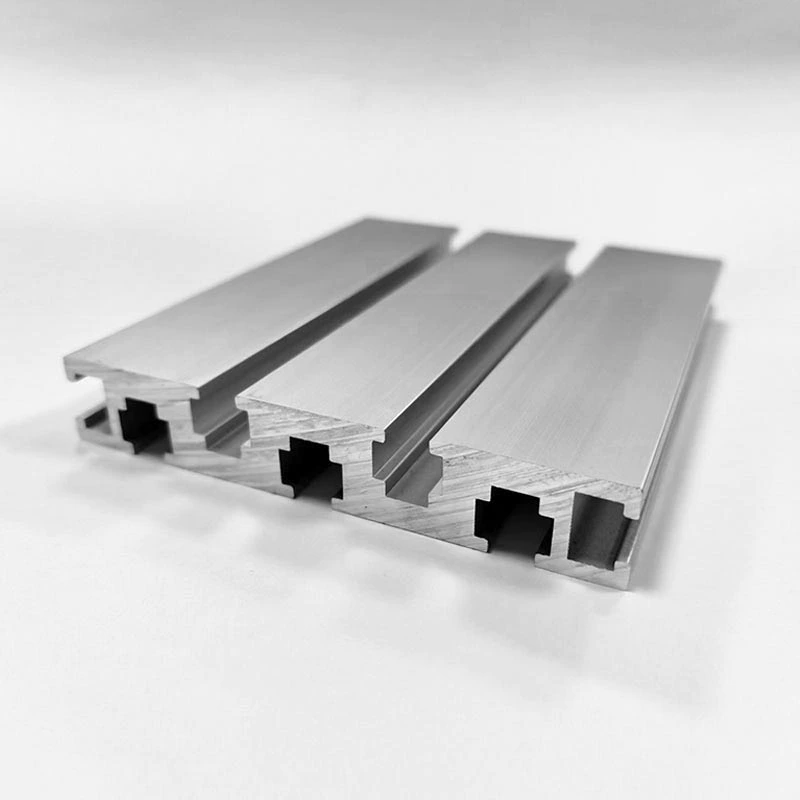
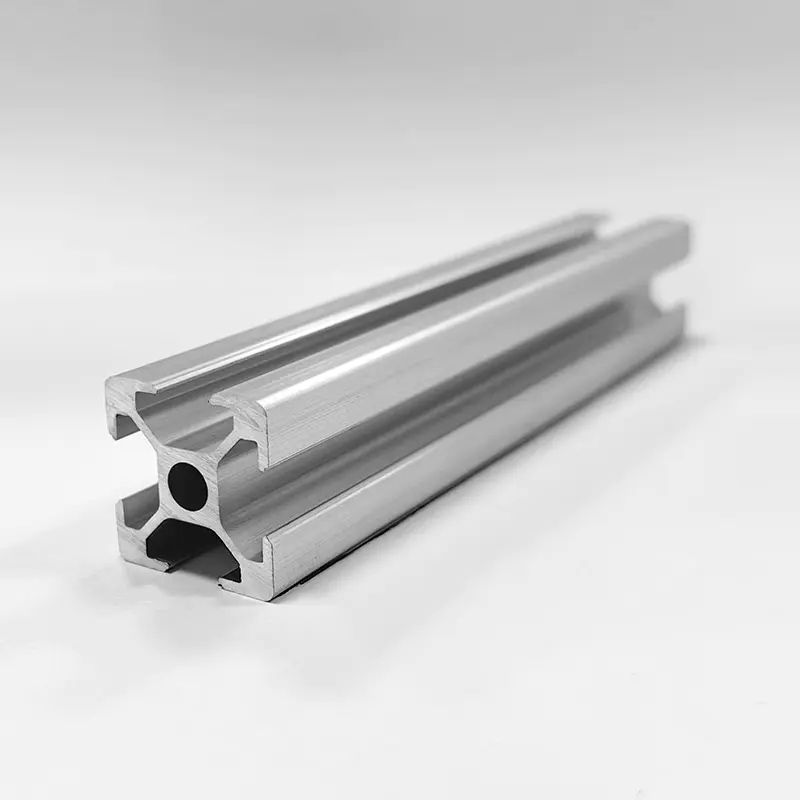
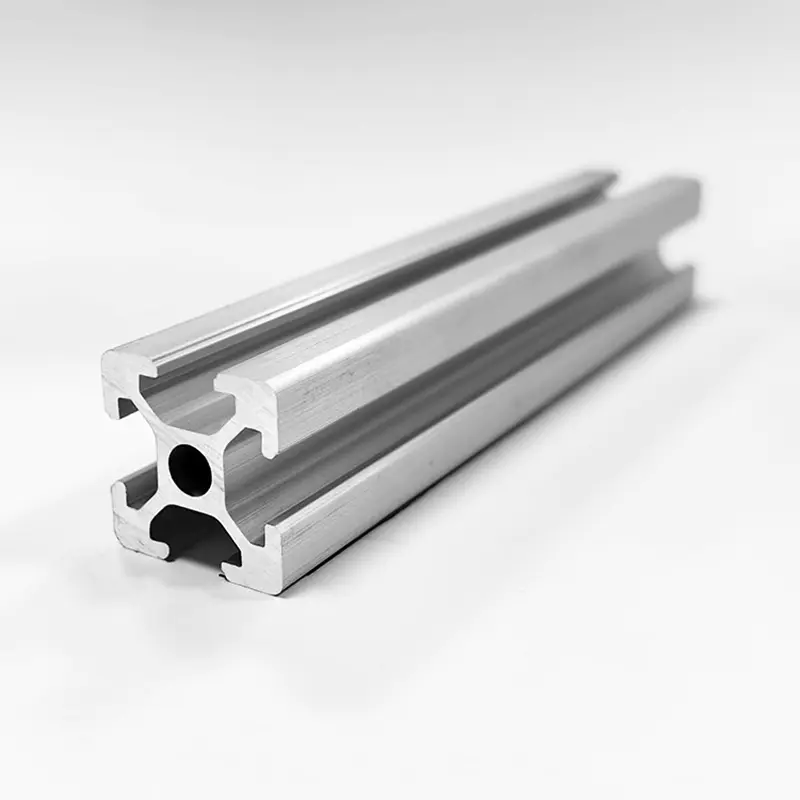
1. Introduzione ai profili di estrusione di alluminio
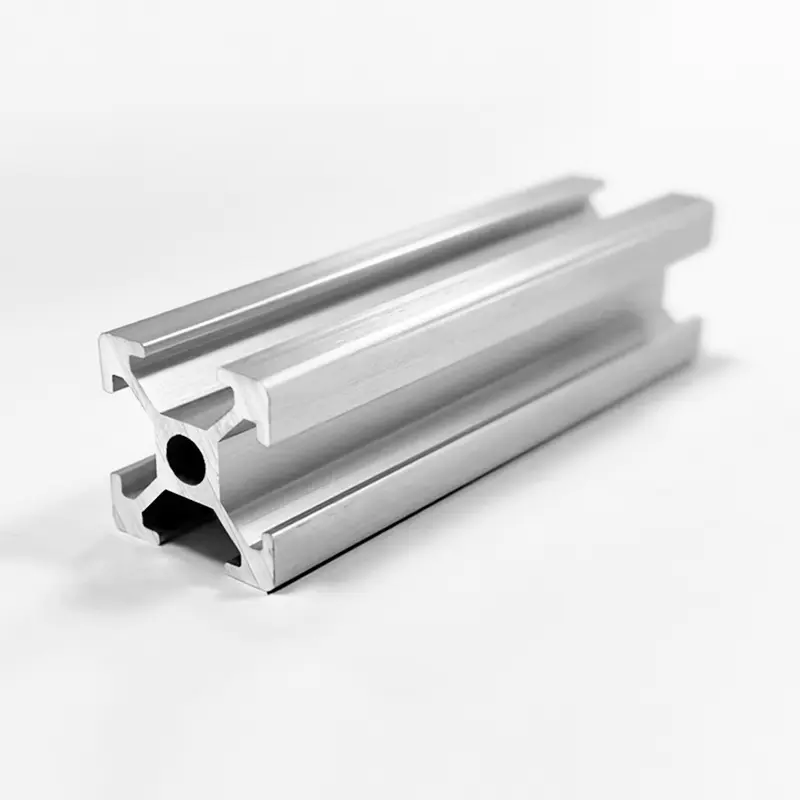
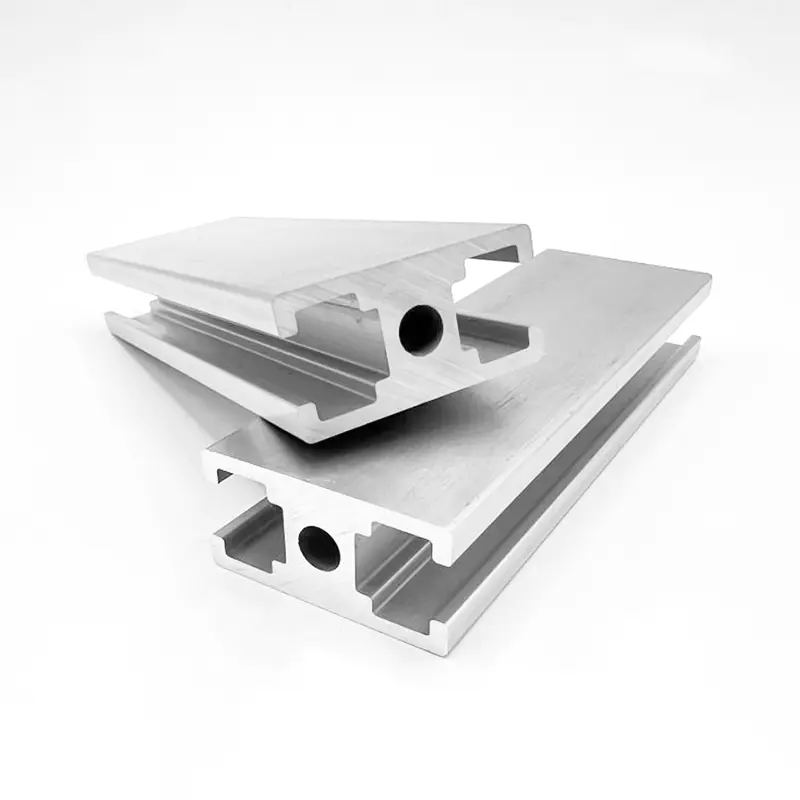
I profili di estrusione di alluminio sono diventati componenti fondamentali nell’ingegneria moderna, nell’edilizia, nel settore automobilistico, nelle energie rinnovabili e nell’automazione industriale. Il processo di estrusione prevede la forzatura delle billette riscaldate in lega di alluminio attraverso una matrice d'acciaio sagomata sotto un'estrema pressione idraulica. Questo processo produce profili di lunghezza continua con sezioni trasversali complesse e costanti che combinano caratteristiche di leggerezza con durabilità strutturale.
Per acquirenti internazionali, ingegneri strutturali e produttori di apparecchiature originali, la scelta del profilo di estrusione di alluminio corretto richiede la valutazione di diversi fattori critici. Le proprietà del materiale sono dettate dalla composizione della lega, dalla tempra del trattamento termico, dalla geometria della sezione trasversale e dai metodi di finitura superficiale. La scelta sbagliata del grado di lega o della designazione dello stato d'animo può portare a guasti meccanici prematuri, degrado estetico, costi di produzione più elevati o inutili difficoltà di assemblaggio.
Questa guida tecnica completa fornisce un'analisi comparativa approfondita delle principali leghe di alluminio architettoniche e strutturali, concentrandosi in particolare su 6061, 6063 e 6005A. Analizza composizioni chimiche, resistenza meccanica, stati di tempra, prestazioni del trattamento superficiale e tolleranze di progettazione per aiutare i team di approvvigionamento e gli ingegneri a selezionare il profilo di estrusione ottimale per i loro requisiti applicativi specifici.
2. Composizione chimica e metallurgia: 6061 vs. 6063 vs. 6005A
Le prestazioni di un profilo estruso di alluminio sono radicate nella sua composizione chimica. I profili estrusi standard appartengono prevalentemente alle leghe di alluminio della serie 6xxx, che hanno come principali elementi di lega magnesio e silicio. Questi elementi formano il siliciuro di magnesio (Mg2Si), un composto che rende la lega trattabile termicamente e reattiva all'indurimento per precipitazione.
2.1 Limiti di composizione chimica (standard ASTM B221)
L'esatto equilibrio di magnesio, silicio, rame, cromo e ferro definisce il comportamento di lavorazione, la velocità di estrusione, la formabilità e la resistenza post-invecchiamento di ciascun grado di lega.
| Grado di lega | Silicio (Si) | Ferro (Fe) | Rame (Cu) | Manganese (Mn) | Magnesio (Mg) | Cromo (Cr) | Zinco (Zn) | Titanio (Ti) | Alluminio (Al) |
| 6061 | 0,40 - 0,80% | Massimo 0,70% | 0,15 - 0,40% | Massimo 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Massimo 0,25% | Massimo 0,15% | Equilibrio |
| 6063 | 0,20 - 0,60% | Massimo 0,35% | Massimo 0,10% | Massimo 0,10% | 0,45 - 0,90% | Massimo 0,10% | Massimo 0,10% | Massimo 0,10% | Equilibrio |
| 6005A | 0,50 - 0,90% | Massimo 0,35% | Massimo 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Massimo 0,20% | Massimo 0,10% | Equilibrio |
2.2 Differenze metallurgiche e caratterizzazione delle leghe
- Lega di alluminio 6061 : Spesso indicato come alluminio strutturale, il 6061 contiene livelli più elevati di magnesio e silicio insieme ad aggiunte deliberate di rame (dallo 0,15 allo 0,40%) e cromo (dallo 0,04 allo 0,35%). Il rame migliora la resistenza alla trazione e la durezza, mentre il cromo affina la struttura del grano e controlla la ricristallizzazione durante il trattamento termico. Tuttavia, un contenuto di lega più elevato aumenta lo stress da flusso durante l’estrusione, il che limita la velocità di estrusione e riduce la complessità massima della sezione.
- Lega di alluminio 6063 : Ampiamente riconosciuto come alluminio architettonico, il 6063 presenta livelli inferiori di magnesio e silicio e un contenuto di rame prossimo allo zero. Questa formulazione pulita si traduce in una bassa resistenza alla deformazione durante l'estrusione, consentendo un'estrusione uniforme attraverso complesse matrici multi-vuoto. Produce inoltre spessori di parete sottili e levigatezza superficiale superiore, rendendola la lega preferita per l'anodizzazione.
- Lega di alluminio 6005A : Posizionato in posizione intermedia tra 6061 e 6063, 6005A incorpora un contenuto controllato di manganese e cromo per aumentare resistenza e tenacità senza sacrificare significativamente l'estrusione. Offre resistenza alla flessione e resistenza agli urti superiori rispetto al 6063 pur mantenendo una migliore velocità di estrusione rispetto al 6061.
3. Proprietà meccaniche e confronto della capacità di carico
Gli ingegneri devono selezionare le leghe di alluminio in base a specifici criteri di carico meccanico, come carico di snervamento sotto tensione, carico di rottura a trazione, allungamento e durezza superficiale.
3.1 Matrice delle proprietà meccaniche per i comuni stati di estrusione
Il comportamento meccanico varia in modo significativo a seconda della composizione della lega e del processo di trattamento termico applicato.
| Parametro della proprietà | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Acciaio strutturale (riferimento) |
| Resistenza alla trazione massima (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Limite di snervamento (compensazione 0,2%, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215-240 | 250 - 350 |
| Allungamento a rottura (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Durezza Brinell (HBW) | 60 - 65 | 73 - 80 | 95-100 | 85 - 90 | 120 - 160 |
| Limite di fatica (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modulo di elasticità (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Densità (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Analisi del carico strutturale: 6061 vs. 6063
- Rendimento e prestazioni a trazione : 6061-T6 presenta un carico di snervamento e un carico di rottura a trazione superiore di circa il 30-40% rispetto al 6063-T6. Per telai strutturali, montaggio di attrezzature pesanti, sottotelai di telai automobilistici e tralicci portanti, 6061-T6 consente ai progettisti di ridurre lo spessore delle pareti del profilo mantenendo i margini di sicurezza.
- Deflessione e modulo elastico : Sia il 6061 che il 6063 possiedono un modulo di elasticità identico di circa 68,9 Gigapascal. Ciò significa che in condizioni di flessione elastica pura in cui lo stress non supera il limite di snervamento, i profili realizzati in 6061 e 6063 con la stessa geometria della sezione trasversale si fletteranno esattamente della stessa quantità. L'elevata resistenza non aumenta la rigidità; la rigidità è interamente governata dal momento d'inerzia della sezione trasversale (valore I) e dal design della geometria.
- Resistenza alla fatica : 6061-T6 fornisce una resistenza alla fatica di 96 Megapascal rispetto ai 69 Megapascal del 6063-T6. Per i componenti soggetti a carichi ciclici dinamici, vibrazioni cicliche o impatti strutturali ripetuti, il 6061-T6 offre una maggiore longevità contro microfessurazioni e guasti per fatica.
4. Trattamento termico e designazioni di stato (T4, T5, T6)
I profili estrusi di alluminio derivano una parte significativa della loro resistenza finale dall'indurimento per precipitazione, noto anche come invecchiamento artificiale. Comprendere le designazioni dello stato d'animo è fondamentale quando si leggono i disegni tecnici e si ordinano estrusioni grezze.
4.1 Spiegazione delle comuni condizioni di estrusione
- Tempera T4 (soluzione trattata termicamente e invecchiata naturalmente) : Il profilo in alluminio viene sottoposto a solubilizzazione a temperature elevate, raffreddato e lasciato invecchiare naturalmente a temperatura ambiente fino a raggiungere una condizione sostanzialmente stabile. I profili T4 mantengono un'eccellente formabilità a freddo, duttilità e piegabilità, rendendoli adatti per operazioni di piegatura a freddo, stiramento o formatura gravosa post-estrusione.
- Temperamento T5 (raffreddato da temperatura elevata e invecchiato artificialmente) : Il profilo esce dalla matrice di estrusione a temperature superiori alla soglia della soluzione (circa 500 gradi Celsius), viene sottoposto a un rapido raffreddamento ad aria o ad un raffreddamento con nebbia d'acqua proprio sul tavolo di esaurimento della pressa e viene successivamente inserito in un forno di invecchiamento artificiale (tipicamente da 175 a 195 gradi Celsius per 4-8 ore). La tempra T5 riduce al minimo la distorsione termica e lo stress residuo interno, rendendolo ideale per forme architettoniche a pareti sottili, telai di porte e profili di facciate continue dove la stabilità dimensionale è fondamentale.
- Tempra T6 (soluzione trattata termicamente e invecchiata artificialmente) : I profili vengono sottoposti a un intenso raffreddamento forzato in acqua immediatamente dopo l'uscita dalla pressa di estrusione o vengono nuovamente riscaldati in un forno di soluzione fuori linea, raffreddati rapidamente in acqua e quindi invecchiati artificialmente in un forno di riscaldamento. La tempra T6 raggiunge il massimo indurimento per precipitazione della fase Mg2Si, ottenendo la massima resistenza alla trazione, durezza e resistenza all'usura.
4.2 Matrice comparativa delle caratteristiche del temperamento
| Stato di temperamento | Processo di tempra | Invecchiamento artificiale | Livello di forza | Stabilità dimensionale | Prestazioni di piegatura a freddo |
| T4 | Acqua/ventilatore rapido | Nessuno (età naturale) | Moderato | Moderato | Eccellente |
| T5 | Aria forzata/nebbia | Sì (forno standard) | Medio-Alto | Eccellente | Giusto |
| T6 | Acqua dissetante intensa | Sì (forno prolungato) | Massimo | Da buono a giusto | Limitato |
5. Tecnologie di finitura e rivestimento superficiale
I profili di alluminio estruso sviluppano naturalmente una sottile pellicola passiva di ossido di alluminio (da 5 a 10 nanometri di spessore) quando esposti all'ossigeno. Tuttavia, gli ambienti industriali, marini, architettonici e decorativi richiedono trattamenti superficiali ingegnerizzati per migliorare la resistenza alla corrosione, all'usura, all'uniformità del colore e all'isolamento elettrico.
5.1 Anodizzazione (ossidazione elettrochimica)
L'anodizzazione è un processo di conversione elettrochimica che addensa il rivestimento di ossido di alluminio naturale in uno strato anodico integrato, duro e poroso. Il profilo viene immerso come l'anodo in un bagno elettrolitico di acido solforico mentre viene applicata corrente elettrica continua.
- Spessore dello strato : L'anodizzazione architettonica standard varia da 10 a 15 micron per uso interno/esterno delicato e da 20 a 25 micron per esposizione atmosferica marina o industriale pesante (Classe Qualanod 20/25).
- Colorazione : La pellicola di ossido poroso può essere colorata tramite tintura elettrolitica utilizzando sali metallici (come stagno o cobalto) per produrre tonalità champagne, bronzo, bronzo scuro e nero, oppure tramite immersione in bagni di colorante organico.
- Idoneità alla lega : 6063 è la lega principale per l'anodizzazione grazie al suo basso contenuto di ferro e rame, che produce un aspetto metallico brillante, chiaro e uniforme. Al contrario, il 6061 viene anodizzato con una tonalità leggermente più scura e grigiastra a causa delle particelle costituenti di rame e cromo.
5.2 Verniciatura a polvere elettrostatica
La verniciatura a polvere prevede la spruzzatura di polvere polimerica termoindurente secca caricata elettrostaticamente su un profilo di estrusione di alluminio accuratamente pretrattato. Il profilo viene quindi cotto in un forno di polimerizzazione a una temperatura compresa tra 180 e 200 gradi Celsius, sciogliendo e reticolando la polvere in uno strato protettivo continuo.
- Spessore del rivestimento : Lo spessore standard del film secco varia tra 60 e 120 micron.
- Standard : I rivestimenti architettonici ad alte prestazioni sono conformi alle specifiche AAMA 2603, AAMA 2604 o AAMA2605 (Qualicoat Classe 1, 2 o 3).
- Vantaggi : Disponibilità di colori illimitata (tavolozza di colori RAL), varie scelte di lucentezza (opaca, satinata, lucida), finiture strutturate, eccellente resistenza agli urti ed eliminazione delle emissioni di solventi organici (senza COV).
5.3 Rivestimento elettroforetico (E-Coating)
L'elettroforesi combina l'anodizzazione con uno strato superiore di resina solubile in acqua elettrodepositata secondaria. Dopo l'anodizzazione standard, il profilo bagnato viene immerso in una vasca di rivestimento acrilico o epossidico sotto corrente elettrica continua, che deposita una pellicola polimerica uniforme all'interno e sopra i pori anodici prima della polimerizzazione a caldo.
- Caratteristiche : Lo spessore dello strato combinato è generalmente compreso tra 15 e 25 micron. Offre elevata levigatezza della superficie, lucentezza metallica ultra trasparente, elevata durezza (durezza della matita fino a 3H - 4H) e resistenza superiore agli agenti chimici e alla nebbia salina rispetto all'anodizzazione standard.
5.4 Rivestimento liquido PVDF (polivinilidene fluoruro).
I sistemi di verniciatura liquida PVDF, comunemente indicati con nomi commerciali come Kynar 500 o Hylar 5000, utilizzano la tecnologia della resina fluoropolimerica miscelata con pigmenti ceramici durevoli. Applicati come sistema multistrato (primer, strato colorato e finitura trasparente opzionale), i rivestimenti PVDF offrono un'elevata resistenza al degrado atmosferico.
- Prestazioni : Soddisfa i criteri prestazionali AAMA 2605. Presenta una resistenza superiore alle radiazioni ultraviolette, allo sfarinamento, allo scolorimento, alla pioggia acida e alla nebbia salina marina.
- Applicazione primaria : Facciate continue architettoniche di molti piani, edifici monumentali e strutture industriali costiere esposte a condizioni meteorologiche avverse.
5.5 Matrice delle specifiche tecniche del trattamento superficiale
| Metodo di trattamento | Spessore tipico | Resistenza alla corrosione (test in nebbia salina) | Stabilità ai raggi UV e al colore | Graffio e durezza | Preferenza per la lega primaria |
| Anodizzato trasparente | 10 - 25 micron | Eccellente (1,000 hours) | Eccezionale | Molto alto (8-9 Moh) | 6063 (Migliore chiarezza) |
| Verniciatura a polvere | 60 - 120 micron | Molto buono (1.000 - 3.000 ore) | Da buono a eccezionale | Moderato to High | 6063, 6061, 6005A |
| Elettroforesi | 15 - 25 micron | Superiore (2.000 ore) | Eccellente | Alto (3H - 4H) | 6063 |
| Rivestimento in PVDF | 30 - 45 micron | Eccezionale (4.000 ore) | Massimo / Unmatched | Moderato | 6063, 6061, 6005A |
6. Tolleranze di estrusione, regole di progettazione e ingegneria dello stampo
La progettazione di un profilo di estrusione di alluminio efficiente richiede la comprensione della geometria del profilo, della distribuzione dello spessore delle pareti, del bilanciamento simmetrico del peso e delle tolleranze di produzione. Una progettazione adeguata riduce l'usura dello stampo, previene la distorsione del flusso di materiale e minimizza i costi di produzione.
6.1 Standard di tolleranza dimensionale
La produzione internazionale di estrusioni di alluminio segue tolleranze dimensionali standardizzate stabilite da organizzazioni come ASTM (American Society for Testing and Materials) ed EN (Comitato europeo per la standardizzazione).
- ASTM B221/ANSI H35.2 : Regola le tolleranze dimensionali per i profili pieni, semi-cavi e cavi in alluminio estruso nel Nord America.
- EN 755-9 e EN 12020-2 : Definisce le tolleranze di precisione standard per le estrusioni architettoniche e ingegneristiche europee. La norma EN 12020-2 si applica specificamente ai profili strutturali di alta precisione che richiedono tolleranze di adattamento ristrette.
6.2 Principi chiave di progettazione dell'estrusione
- Spessore della parete uniforme : Transizioni brusche tra sezioni spesse e sottili causano velocità di raffreddamento irregolari durante l'estrusione. Le sezioni sottili si raffreddano rapidamente e si contraggono più velocemente, provocando deformazioni del profilo, segni di avvallamento sulle superfici visibili esterne e stress residuo interno. Le zone di transizione dovrebbero incorporare raggi graduali piuttosto che cambiamenti graduali.
- Flusso simmetrico dello stampo : le forme in sezione trasversale dovrebbero essere quanto più simmetriche possibile rispetto alle linee centrali verticali e orizzontali. Le forme asimmetriche provocano una velocità di flusso del materiale non uniforme attraverso la superficie della matrice in acciaio, provocando torsioni e incurvamenti del profilo.
- Raggi d'angolo : Evitare angoli taglienti interni ed esterni di 90 gradi. Incorporando un raggio minimo compreso tra 0,5 e 1,0 millimetri negli angoli interni si riducono le concentrazioni di sollecitazioni sia nell'acciaio della matrice di estrusione che nel profilo di alluminio finito.
- Limite del rapporto della lingua : Il rapporto della lingua si riferisce alla larghezza di un canale aperto rispetto alla sua profondità. Canali profondi e stretti aumentano la forza sulla linguetta in acciaio, aumentando il rischio di rottura dello stampo. I rapporti linguetta dovrebbero generalmente essere mantenuti al di sotto di 3:1 per le estrusioni standard, sebbene sia possibile ottenere rapporti fino a 5:1 utilizzando acciai specifici per stampi.
7. Fabbricazioni, lavorazione CNC e tecniche di assemblaggio
La maggior parte dei profili di alluminio industriali richiedono la fabbricazione post-estrusione, compreso il taglio a lunghezze di precisione, la foratura, la fresatura, la maschiatura, la piegatura e l'unione prima dell'installazione negli assemblaggi finali.
7.1 Caratteristiche della lavorazione CNC di precisione
- Lavorabilità del 6061-T6 : L'elevata durezza strutturale (95 HBW) consente la fresatura, tornitura e foratura CNC ad alta velocità. I trucioli si staccano in modo netto dal tagliente dell'utensile da taglio, prevenendo la formazione di tagliente di riporto e producendo finiture superficiali lavorate di qualità superiore.
- Lavorabilità del 6063-T5/T6 : Una durezza inferiore (da 60 a 75 HBW) rende il 6063 più soggetto a trucioli gommosi che possono aderire agli utensili da taglio se le velocità di taglio, le velocità di avanzamento e la lubrificazione di raffreddamento non sono adeguatamente controllate. Per la lavorazione del 6063 si consigliano frese ad alta velocità con geometria in alluminio a singola o doppia fresa con scanalature lucidate.
7.2 Tecnologie di giunzione e saldatura
Gli estrusi di alluminio possono essere uniti utilizzando dispositivi di fissaggio meccanici, incollaggi strutturali o metodi di saldatura termica.
- Saldatura ad arco di tungsteno a gas (GTAW / TIG) e saldatura ad arco di gas metallo (GMAW / MIG) : 6061 e 6063 sono leghe trattabili termicamente. Durante la saldatura, l'apporto di calore localizzato crea una zona termicamente alterata (ZTA) adiacente al cordone di saldatura. La HAZ subisce una ricottura localizzata, riducendo la resistenza meccanica in quella zona di circa il 30-50% rispetto ai valori del metallo base. I calcoli strutturali devono tenere conto di questa riduzione di resistenza oppure è necessario applicare un trattamento termico e un invecchiamento della soluzione post-saldatura. Le leghe di riempimento consigliate includono 4043 (Al-Si) per applicazioni generali o 5356 (Al-Mg) per una maggiore duttilità del giunto e corrispondenza cromatica dell'anodizzazione post-saldatura.
- Saldatura per attrito (FSW) : La saldatura per attrito è una tecnica di giunzione a stato solido che utilizza uno strumento rotante per generare calore da attrito, unendo plasticamente i profili di alluminio senza sciogliere il materiale. FSW evita fessurazioni a caldo, porosità e grave degrado della resistenza ZTA, rendendolo ideale per unire gruppi di pannelli estrusi di grandi dimensioni in vagoni ferroviari, vassoi batteria e ponti marini.
8. Matrice di selezione tecnica per applicazione industriale
Per assistere gli ingegneri progettisti e i responsabili degli acquisti nella scelta della combinazione ottimale di lega, stato fisico e finitura, la matrice seguente evidenzia le specifiche del profilo consigliate per i principali settori industriali.
| Settore applicativo | Applicazione specifica | Lega e temperamento consigliati | Finitura superficiale primaria | Driver di ingegneria chiave |
| Edificio architettonico | Infissi, porte, facciate continue, vetrine | 6063-T5 / 6063-T6 | Anodizzato (15-25um)/Verniciatura a polvere/PVDF | Estetica superiore, geometria cava complessa, resistenza alla corrosione |
| Energia solare e rinnovabile | Telai di montaggio per pannelli solari, binari per inseguitori | 6005A-T6 / 6061-T6 | Anodizzato trasparente (10-15um) | Elevato rapporto resistenza/peso, resistenza al carico del vento, rapido assemblaggio sul campo |
| Automotive e veicoli elettrici | Telai delle custodie delle batterie, travi di protezione, mancorrenti sul tetto | 6061-T6 / 6005A-T6 | Conversione senza cromati/Rivestimento cataforetico | Assorbimento dell'energia d'urto, elevato carico di snervamento, saldabilità |
| Automazione industriale | Struttura modulare con scanalature a T, guide di trasporto, portali robotici | 6063-T6 / 6061-T6 | Anodizzato trasparente | Tolleranze dimensionali precise, resistenza superficiale ai graffi, rigidità strutturale |
| Elettronica e HVAC | Dissipatori di calore per LED, custodie per inverter, scambiatori di calore | 6063-T5 | Anodizzato/Elettroforesi | Elevata conduttività termica (1200 W/m K), estrudibilità fine con alette sottili |
| Trasporti e navigazione marittima | Pavimenti per cassoni di camion, passerelle per barche, strutture interne ferroviarie | 6061-T6 / 6005A-T6 | Rivestimento in polvere di grado marino/anodizzato | Resistenza alla corrosione in ambienti clorurati, resistenza alla fatica dinamica |
Domande frequenti
FAQ 1: Qual è la differenza principale tra i profili estrusi di alluminio 6061 e 6063?
La differenza principale risiede nella composizione chimica, nella resistenza e nelle prestazioni di finitura superficiale. 6061 contiene livelli più elevati di magnesio e silicio, insieme ad aggiunta di rame e cromo. Ciò rende il 6061-T6 circa dal 30 al 40% più resistente del 6063-T6, rendendolo ideale per applicazioni strutturali con carichi pesanti. Al contrario, il 6063 ha una composizione più pulita con un basso contenuto di rame, offrendo un'eccezionale estrudibilità in forme complesse o con pareti sottili e producendo una finitura superficiale anodizzata superiore per applicazioni architettoniche.
FAQ 2: Perché la lega 6063 è preferita alla 6061 per i profili architettonici anodizzati?
L'alluminio 6063 non contiene praticamente rame e ha un basso contenuto di ferro, il che gli consente di formare una pellicola di ossido anodico altamente uniforme, trasparente e brillante quando trattato elettroliticamente. 6061 contiene rame (dallo 0,15 allo 0,40%) e cromo, che formano particelle di fase microcostituenti che diffondono la luce, risultando in un aspetto leggermente più scuro, grigiastro o screziato dopo l'anodizzazione. Per i componenti architettonici visivi, il 6063 fornisce consistenza superficiale e brillantezza dei colori superiori.
FAQ 3: In che modo la designazione della tempra influisce sulle prestazioni di un profilo in alluminio?
Le designazioni dello stato d'animo indicano il trattamento termico e la lavorazione meccanica applicata al profilo di alluminio. Ad esempio, la tempra T4 offre una resistenza moderata con elevata duttilità, rendendola adatta per profili che richiedono piegatura a freddo post-estrusione. La tempra T5 è prodotta mediante tempra in aria presso la pressa di estrusione seguita da invecchiamento artificiale, offrendo buona resistenza e stabilità dimensionale con una distorsione termica minima. La tempra T6 comporta un raffreddamento aggressivo in acqua e un invecchiamento artificiale prolungato, ottenendo la massima resistenza alla trazione e durezza per le strutture portanti.
FAQ 4: I profili estrusi di alluminio possono sostituire l'acciaio strutturale nei telai portanti?
Sì, gli estrusi di alluminio possono sostituire l'acciaio strutturale in molte applicazioni portanti, offrendo una riduzione di peso di circa il 60%. Sebbene l’alluminio abbia circa un terzo della densità e del modulo elastico dell’acciaio (68,9 GPa contro 200 GPa), gli ingegneri strutturali possono compensare la minore rigidità aumentando la profondità della sezione trasversale del profilo e ottimizzando il momento di inerzia della sezione. L'alluminio fornisce inoltre una naturale resistenza alla corrosione, riducendo i costi di manutenzione a lungo termine associati alla protezione dalla ruggine dell'acciaio.
FAQ 5: Cosa causa la deformazione o la torsione dei profili in alluminio estruso durante la produzione?
Deformazione e torsione sono generalmente il risultato di una velocità irregolare del flusso del metallo attraverso la testa di estrusione, di un raffreddamento non uniforme attraverso le sezioni trasversali asimmetriche quando il profilo esce dalla matrice o di una riduzione dello stress irregolare durante lo stiramento. La progettazione di profili con spessore di parete uniforme, simmetria trasversale bilanciata e raggi di transizione adeguati aiuta a garantire un flusso uniforme del materiale e un raffreddamento uniforme, mantenendo strette tolleranze di rettilineità dimensionale.
Riferimenti e standard di settore
- ASTM B221/B221M : Specifiche standard per barre, aste, fili, profili e tubi estrusi in alluminio e leghe di alluminio. ASTM Internazionale, Conshohocken occidentale, Pennsylvania.
- EN 755 (Parti 1-9) : Alluminio e leghe di alluminio - Barre/barre estruse, tubi e profilati. Comitato Europeo di Normalizzazione (CEN), Bruxelles.
- EN 12020 (Parti 1-2) : Alluminio e leghe di alluminio - Profili estrusi di precisione in leghe EN AW-6060 e EN AW-6063. Comitato Europeo di Normalizzazione (CEN), Bruxelles.
- L'Associazione dell'Alluminio : Standard e dati sull'alluminio (ASD) , Washington, DC
- AAMA 2605 : Specifiche volontarie, requisiti prestazionali e procedure di prova per rivestimenti organici con prestazioni superiori su estrusioni e pannelli in alluminio. Alleanza dell'industria delle finestre e dei vetri (FGIA).
- ASM Internazionale : Manuale ASM, volume 2: Proprietà e selezione: leghe non ferrose e materiali per usi speciali. ASM Internazionale, Parco dei Materiali, OH.