Quando un costruttore di macchine chiede informazioni sul punto di fusione dell'alluminio, di solito non ha intenzione di fondere nulla. Stanno controllando un disegno di saldatura, specificando un alloggiamento pressofuso o confermando che un telaio in profilo estruso possa essere posizionato vicino a una fonte di calore. La risposta è semplice: l'alluminio puro si scioglie 660,32°C o 933,47 K / 1220,58°F. Tutto oltre tale valore dipende dal tipo di legge, dalle condizioni di riscaldamento e dal processo utilizzato.
Quel numero è più di una risposta banale: decide se una parte deve essere fusa, estrusa, saldata o lavorata a macchina e spiega perché l'alluminio si comporta diversamente dall'acciaio in officina. Le sezioni seguenti riguardano il valore di riferimento, il modo in cui le leghe lo ampliano in un intervallo di fusione e come applicano tali informazioni nella produzione reale.
Il punto di fusione dell'alluminio in breve
L'alluminio ha uno dei punti di fusione più bassi tra le comuni metalliche strutturali. Il valore di riferimento accettato per l'alluminio puro è:
- 660,32°C (gradi Celsius)
- 933,47K (Kelvin)
- 1220,58°F (gradi Fahrenheit)
Questo valore è misurato sull'alluminio con una purezza di circa il 99,996%. È un vero punto di fusione in senso termodinamico: a 660,32°C le fasi solide e liquide esistono in equilibrio e il calore aggiuntivo converte l'alluminio solido in liquido senza modificare la temperatura. I gradi di purezza commerciale, le leghe fuse e le leghe lavorate si comportano diversamente perché le impurità e le aggiunte intenzionali diffondono la transizione in un intervallo di temperatura.
Perché il punto di fusione è importante nella fusione, nella saldatura e nell'estrusione
Quasi ogni processo di produzione dell'alluminio è posizionato rispetto al punto di fusione. La fusione avviene al di sopra, l'estrusione al di sotto e la saldatura lo attraversa localmente. Sapere dove si trova il tuo processo previene i più comuni problemi di qualità.
Colata: lavorazione con la fase liquida
La fusione è l'unico processo tradizionale che supera completamente il punto di fusione. Le leghe per pressofusione vengono mantenute tra circa 680°C e 740°C in modo che il metallo abbia un surriscaldamento sufficiente per riempire sezioni sottili dello stampo prima del congelamento. Il liquidus comunica alla fonderia quanto surriscaldamento è disponibile; il solido dice loro quando il getto è abbastanza stabile da poter essere espulso. La gravità e la fusione in sabbia seguono la stessa logica a temperatura leggermente diversa.
Saldatura: fusione locale con conseguenze pratiche
La saldatura riscalda una piccola zona sopra il punto di fusione, ma l'alluminio rende questo processo più difficile di quanto suggerisce la sola temperatura. Ogni superficie di alluminio trasporta un sottile strato di ossido che fonde a circa 2072°C, quindi la pelle di ossido rimane solida mentre il metallo base sottostante è già fuso. Questo è il motivo per cui la saldatura TIG e MIG si basa sulla corrente alternata e sull'azione di pulizia dell'ossido, e perché una scarsa preparazione porta a inclusioni e porosità di ossido. Inoltre, l'alluminio non fornisce alcun avviso visivo prima della fusione: non emette una luce rossa come l'acciaio, quindi un bagno di saldatura surriscaldato può collassare senza alcun segnale evidente.
Estrusione: formatura a caldo al di sotto del punto di fusione
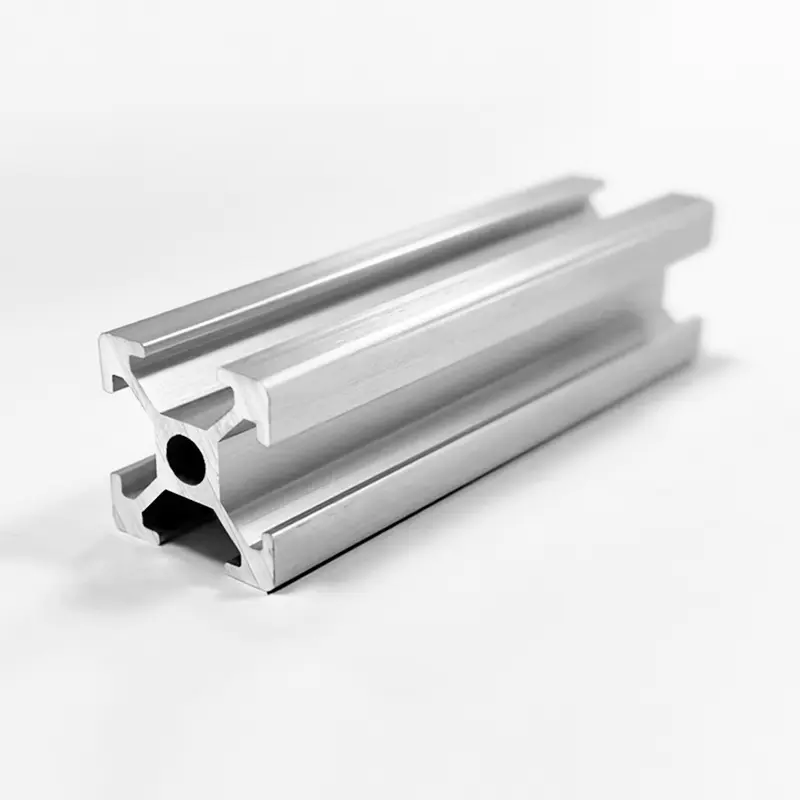
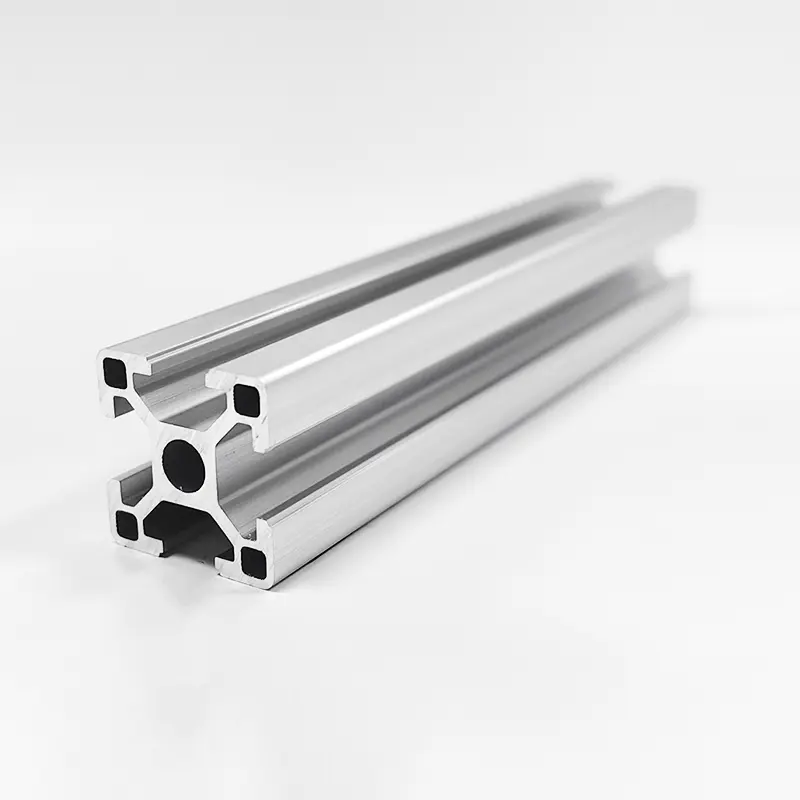
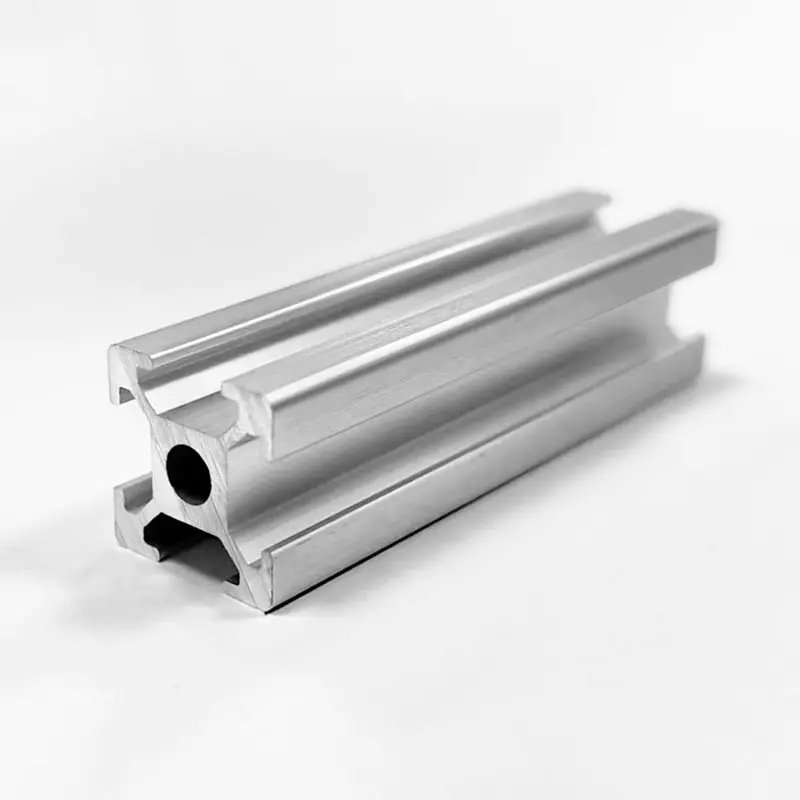
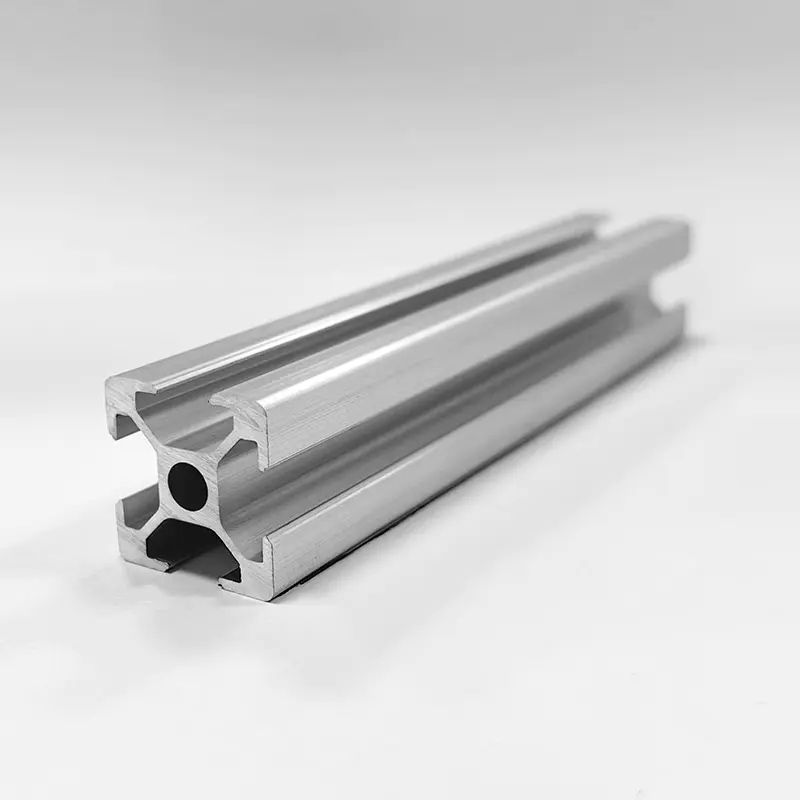
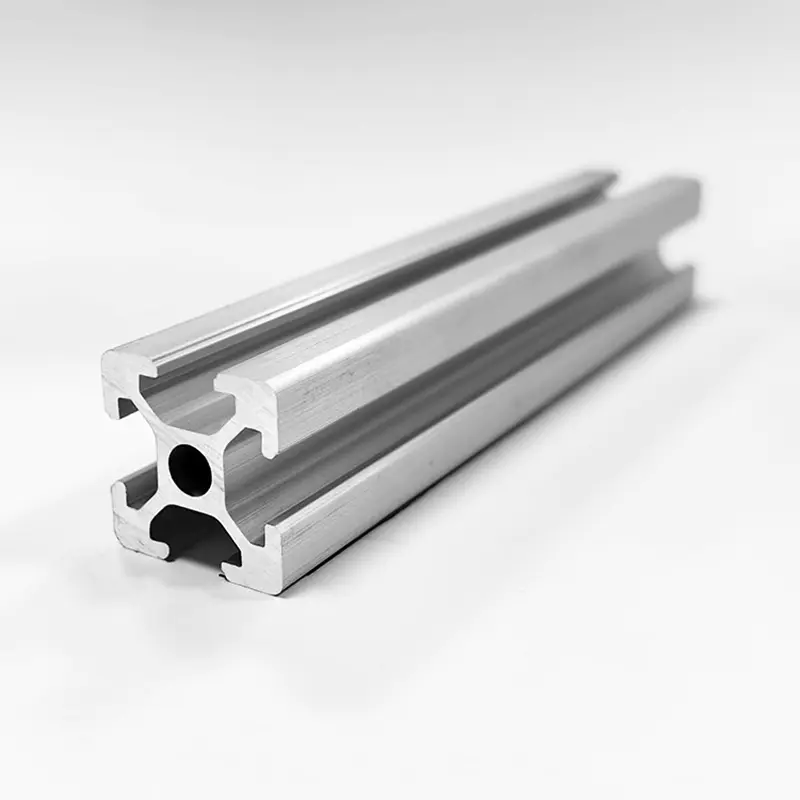
L'estrusione mantiene volutamente il metallo allo stato solido. Le billette di leghe 6xxx vengono preriscaldate a circa 450-500°C, molto al di sotto del solido, quindi il materiale diventa morbido e plastico ma mai parzialmente fuso. Questo è ciò che consente di spingere sezioni trasversali complesse attraverso uno stampo mantenendo tolleranze strette. In qualità di produttore di profili di estrusione di alluminio industriale , trattiamo la temperatura della billetta come uno dei parametri più controllati sulla pressa: troppo fredda e il profilo si strappa, troppo calda e la qualità della superficie degrada, e al solidus la sezione inizia a fessurarsi. Per sezioni di carpenteria standard come la nostra Profili di estrusione di alluminio con scanalatura a T serie 2020 , il preriscaldamento mantiene stabile la sezione trasversale precisa dal primo all'ultimo metro.
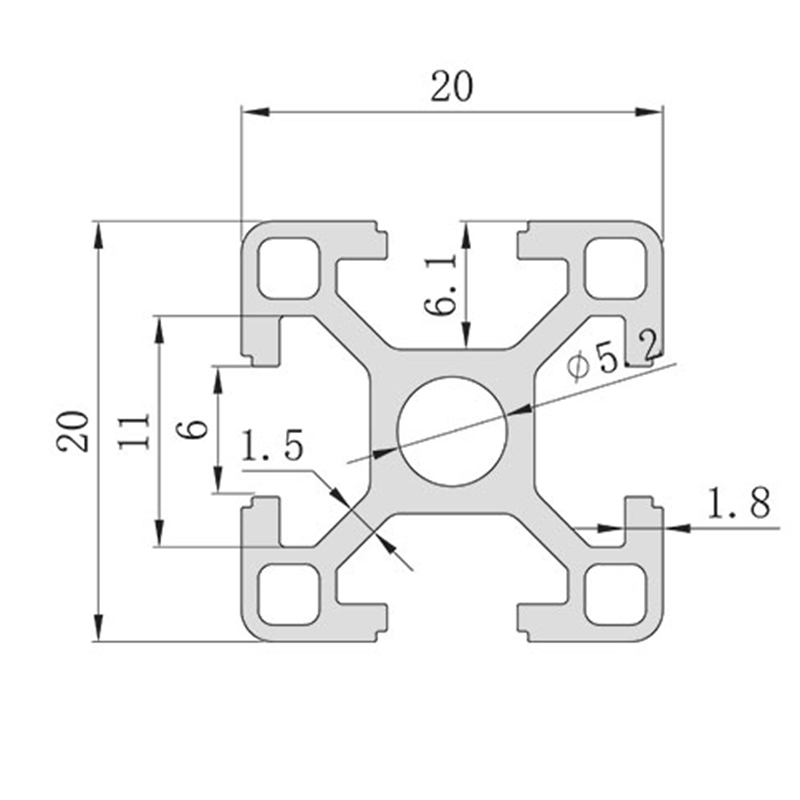 Fornitori di profili di estrusione di alluminio serie OEM 2020 con design con scanalatura a T da 6 mm, com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. è un profilo di estrusione di alluminio della serie 2020 all'ingrosso in Cina con design con scanalatura a T da 6 mm ... Visualizza il prodotto →
Solidus e liquidus: come le leghe allargano il punto di fusione
L'alluminio puro si scioglie a un'unica temperatura elevata. Non appena vengono aggiunti gli elementi di legge, la transizione si estende in un intervallo. Il solidus è la temperatura più alta alla quale la lega è ancora completamente solida; il liquidus è la temperatura più bassa alla quale è completamente liquido. Tra le due coesistono la fase solida e quella liquida, cosa normale nella fusione ma pericolosa nei trattamenti termici e nelle saldature.
Tabella 1. Intervalli di fusione tipici per le comuni leghe di alluminio. I valori variano leggermente con la composizione e il temperamento esatti; verificare sempre con il certificato della fabbrica. | Lega | Temperamento | Solido (°C) | Liquido (°C) | Applicazione tipica |
| 6063 | T5/T6 | 615 | 655 | Profili estrusi, cornici, sezioni architettoniche |
| 6061 | T6 | 582 | 652 | Sezioni strutturali, assemblaggi saldati |
| 5052 | H32 | 607 | 649 | Pannelli marini, lamierati |
| 7075 | T6 | 477 | 635 | Componenti aerospaziali ad alta resistenza |
| A356 | Fusione T6 | 574 | 610 | Ruote in fusione, corpi pompa |
Notare lo spread: 6061 è già parzialmente fuso sopra i 582°C, anche se non è completamente liquido fino a 652°C. Le matrici di estrusione rimangono al di sotto del solidus per evitare cricche a caldo. Nel trattamento termico il superamento del solidus provoca un'incipiente fusione che distrugge permanentemente le proprietà meccaniche del pezzo.
Fattori che influenzano il punto di fusione dell'alluminio
Diverse variabili del mondo reale cambiano il comportamento del punto di fusione teorica in officina.
Elementi di lega
Il silicio e il rame abbassano l'intervallo di fusione più di qualsiasi altra aggiunta comune. L'eutettico alluminio-silicio si trova a circa 577°C con circa il 12,6% di silicio, motivo per cui la maggior parte delle leghe da colata rimangono lavorabili a temperatura alle quali le leghe lavorate sono ancora solide. Anche il magnesio e lo zinco deprimono il solidus, come mostra la riga 7075 nella Tabella 1. La selezione della lega è quindi inseparabile dalla selezione del processo.
Livello di purezza
L'alluminio con purezza del 99,99% fonde entro una frazione di grado di 660,32°C. I gradi di purezza commerciale pari al 99,5-99,8% contengono tracce di ferro e silicio che ampliano la transizione di alcuni gradi. Per la maggior parte dei lavori strutturali la differenza è trascurabile, ma per la brasatura e la fusione di precisione cambia la selezione del riempitivo e i tempi di immersione.
Lo strato di ossido
L'ossido di alluminio fonde a circa 2072°C, circa tre volte a una temperatura superiore a quella del metallo sottostante. Durante la saldatura e la brasatura lo strato deve essere frantumato o rimosso, altrimenti il metallo fuso non può bagnare il giunto. Durante la fusione per la fusione, la pelle di ossido galleggia sulla parte superiore e può essere scremata, ma intrappola anche gas e inclusioni se mescolata nella massa fusa. Lo strato di ossido non modifica il punto di fusione del metallo, ma è il motivo principale per cui l'alluminio è più difficile da saldare dell'acciaio.
Pressione e velocità di riscaldamento
Per scopi ingegneristici, né la pressione né la velocità di riscaldamento hanno un effetto pratico sul punto di fusione dell'alluminio. Gli effetti della pressione compaiono solo nella ricerca specializzata sull'alta pressione e la velocità di riscaldamento influisce sulla precisione con cui si osserva la transizione, non sul valore di equilibrio stesso. Fidatevi della scheda tecnica del materiale, non della lettura del pirometro.
Cosa significa il punto di fusione per profili e telai in alluminio
Per un telaio in profilato di alluminio , il punto di fusione non è quasi mai il limite di progettazione. I telai sono progettati contro la flessione, il carico di snervamento e la rigidità dei giunti, senza sciogliersi. La temperatura conta ancora nei due modi.
Innanzitutto, il servizio continuo a temperatura superiore a circa 250-300°C ammorbidisce gli stati 6xxx standard molto prima che avvenga la fusione: gli effetti dell'invecchiamento si invertono, la resistenza diminuisce e i giunti serrati possono insinuarsi. In secondo luogo, qualsiasi saldatura o brasatura eseguita su un telaio introduce una fusione locale che ricottura la zona interessata dal calore. Se il telaio di una macchina deve sostenere un carico vicino a un giunto saldato, invecchiare dopo la saldatura o riprogettare il giunto.
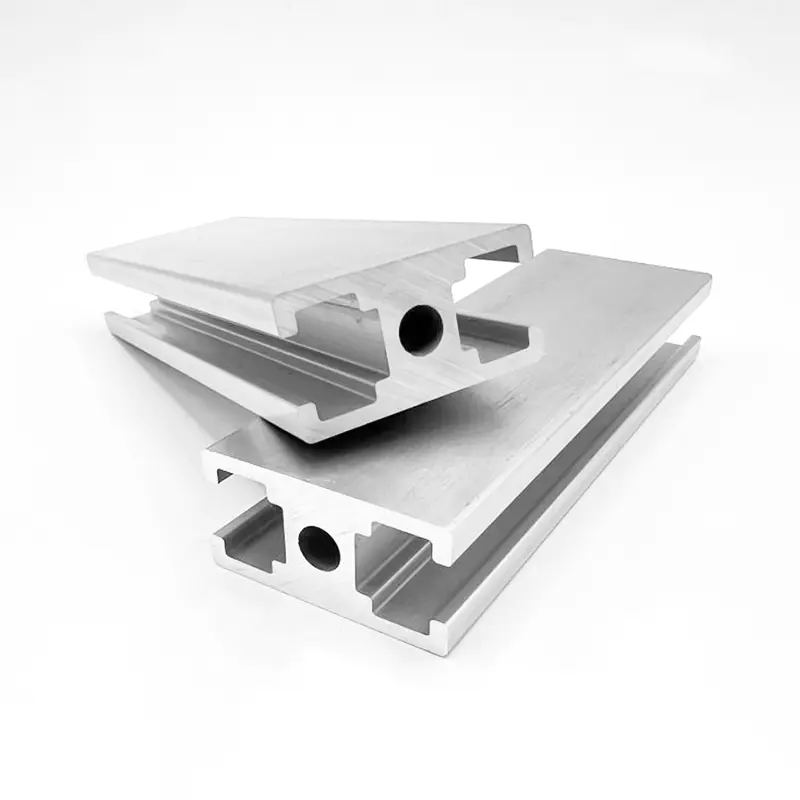
Per le strutture portanti con vibrazioni o carichi concentrati, il basso modulo elastico dell'alluminio fa sì che la rigidità della sezione faccia il lavoro. Spesso consigliamo le sezioni della parete più pesanti come Profili in alluminio con scanalatura a T 4040 portanti ispessiti invece di compensare con leghe più resistenti, perché il telaio diventa più rigido senza modificare il comportamento di saldatura o le caratteristiche di fusione. Quando si confrontano serie e classi di carico, una pratica guida ingegneristica a Sistemi di estrusione di alluminio con cava a T consente di risparmiare più tempo di progettazione rispetto al controllo della temperatura di fusione.
 OEM HS-8-4040B Profilo in alluminio 4040 con scanalatura a T portante ispessita, parete a T da 2,5 mm Shanghai Huishuo Aluminium Industry Technology Co., Ltd. è un'azienda cinese all'ingrosso HS-8-4040B Profilo in alluminio con scanalatura a T 4040 ispessito portante... Visualizza il prodotto →
Alluminio vs. altri metalli comuni: perché 660°C sono importanti
Tabella 2. Punti di fusione approssimativi dei comuni metalli tecnici per confronto. | Metallo | Punto di fusione (°C) | Punto di fusione (°F) | Confronto con l'alluminio |
| Zinco | 419.5 | 787 | Inferiore; protegge l'acciaio come rivestimento galvanico |
| Magnesio | 650 | 1202 | Similitudine; utilizzato nelle fusioni leggere |
| Alluminio (puro) | 660.3 | 1220.6 | Riferimento |
| Ottone (tipico) | 900-940 | 1650-1720 | Superiore; più difficile da lanciare e lavorare |
| Rame | 1084.6 | 1984 | Molto più alto; ottima conduttività |
| Acciaio inossidabile | 1400-1450 | 2550-2640 | Molto più alto; servizio ad alta temperatura |
| Acciaio dolce | 1370-1510 | 2500-2750 | Molto più alto; strutturale predefinito |
La conseguenza più importante è economica. L'intervallo di fusione moderato dell'alluminio è esattamente ciò che rende l'estrusione e la pressofusione rapida e conveniente. L'acciaio e l'acciaio inossidabile necessitano di molta più energia per fondersi e formarsi, motivo per cui i lavori strutturali pesanti favoriscono ancora l'acciaio mentre i telai leggeri, gli involucri e i componenti di dissipazione del calore preferiscono l'alluminio. Lo stesso limite di temperatura significa che l'alluminio non può essere utilizzato in servizio continuo al di sopra dei 300°C circa: non si scioglierà, ma perderà la calma e si insinuerà sotto carico.
Consigli pratici per la lavorazione dell'alluminio
Metti a frutto il punto di fusione nell'ufficio di progettazione, non solo nella fornace:
- Trattare l'intervallo di fusione come un limite di processo, non come un limite di progettazione. Il carico di snervamento e il comportamento al creep governano le applicazioni strutturali.
- Per gli assemblaggi saldati, utilizzare leghe 6xxx con metallo d'apporto corrispondente e verificare che la zona interessata dal calore possa accettare la perdita di resistenza.
- Per le parti lavorate, la fusione non è un problema. Il taglio avviene ben al di sotto dei 660°C, ma il calore incontrollato provoca derivazioni dimensionali e usura dell'utensile, quindi gestisci il refrigerante e gli avanzamenti come qualsiasi altro lavoro di precisione.
- Non indovinare mai l'intervallo di fusione da un grafico generico. Richiedi un certificato di fabbrica o una scheda tecnica per ogni colata, in particolare per fusioni e assemblaggi brasati.
- Tenere i trucioli fini di alluminio lontani da fonti di accensione. La polvere di alluminio finemente suddivisa può accendersi ben al di sotto del punto di fusione totale.
Nei nostri impianti di produzione, il punto di fusione decide come viene realizzato un componente, non se può essere realizzato. Se una geometria deve essere fusa, la raffreddiamo dal liquidus con parametri controllati. Se deve essere saldato, gestiamo l'apporto termico locale. Se deve essere lavorato, applichiamo Lavorazione dell'alluminio CNC con avanzamenti, velocità e flusso di refrigerante controllati.
 Fabbrica di lavorazione dell'alluminio CNC all'ingrosso, produttori Shanghai Huishuo Aluminium Industry Technology Co., Ltd. è un produttore cinese di lavorazione dell'alluminio CNC e un produttore cinese di lavorazione dell'alluminio CNC... Visualizza il prodotto →
Sapere che l'alluminio puro fonde a 660,32°C è la parte facile. La vera questione ingegneristica è quale lega, quale processo e quale intervallo di temperatura producono la parte di cui hai bisogno. Inizia con la serie delle leghe, controlla il solidus e il liquidus e lascia che il processo segue.